-
 Cuscinetto lubrificante in solido JDB Cuscinetti senza olio con boccola in ottone autolubrificante JDB650
-
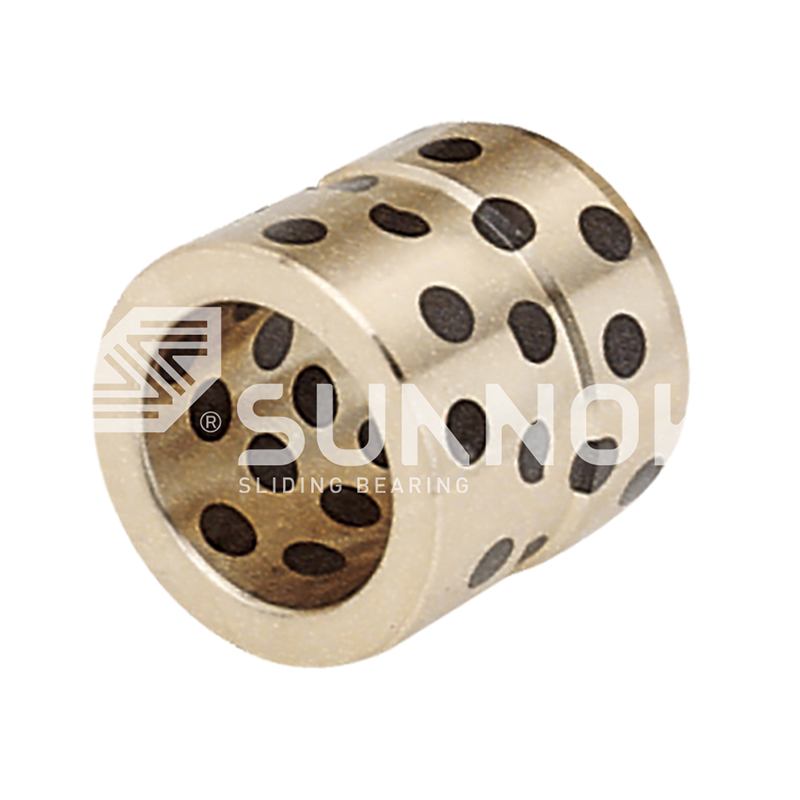 Cuscinetto lubrificante in solido JDB High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 Cuscinetto lubrificante in solido JDB Cuscinetto a manicotto scorrevole tappato grafite autolubrificante tubolare del bronzo della boccola JPBW, JPBF
-
 Cuscinetto bimetallico che ristrutva l'olio Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-

-

-
 SF-1 cuscinetto oilless Rondella di spinta metrica standard SF-1 | Attrito basso, cuscinetto a carico alto
-
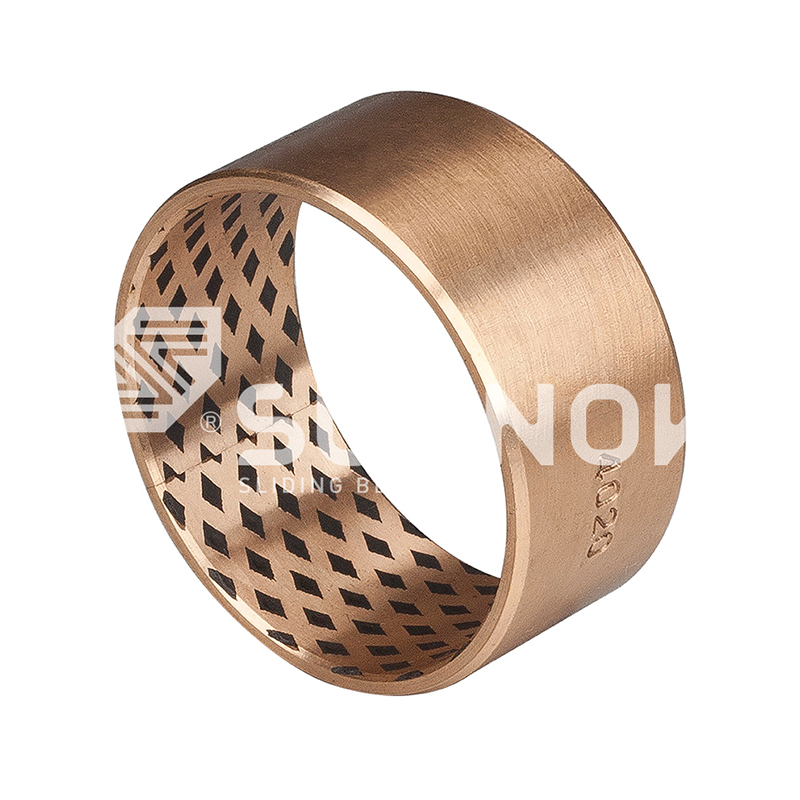 Cuscinetto avvolto in bronzo FB090 Cuscinetto avvolto in bronzo FB09G


Produzione di boccole in bronzo autolubrificanti: spiegazione della fusione, della sinterizzazione e dell'incorporamento
Notizie del settore-Un ingegnere estrae una bocca guasta da un collegamento della pressa: il foro è rigato, il guscio esterno mostra tracce di grippaggio e la linea di lubrificazione non è mai stata specificata. La sostituzione deve sopravvivere senza olio, il che di solito significa una bottiglia in bronzo autolubrificante. Le sue prestazioni, tuttavia, vengono decise prima che raggiunga la catena di montaggio, nella fonderia e nel forno di sinterizzazione.
Quattro percorsi di produzione coprono quasi tutte le boccole in bronzo autolubrificanti presenti sul mercato: fusione centrifuga, fusione continua, fusione in stampi metallici e sinterizzazione di polveri. Ciascuno produce una diversa struttura del materiale e tale struttura determina la capacità di carico, il comportamento all'usura, la stabilità dimensionale e il costo.
Perché è il processo di produzione a determinare le prestazioni delle boccole
Una boccola non è semplicemente un tubo di bronzo con dei fori. Il processo di produzione ne determina la dimensione dei grani, la porosità e il legame tra la matrice e il lubrificante solido. Il bronzo fuso è denso e resistente, con grani grossolani che resistono ai carichi d'urto; richiede tasche lavorate per tappi di lubrificante. Il bronzo sinterizzato su un fondo in acciaio inizia come polvere, quindi ha una porosità controllata che può trattenere olio o lubrificante solido all'interno dello strato stesso. Le boccole in bronzo avvolte iniziano come una striscia, il che le rende sottili, leggere ed economiche ma ne limita la capacità di carico.
In breve, il processo è la specifica. Definire innanzitutto il carico, la velocità, la durezza dell'albero e lo spazio disponibile; quindi scegli il processo che corrisponde.
Processoi di fusione per boccole in bronzo
Per le boccole per carichi pesanti e di grande diametro, la fusione è il percorso stabilito. Nella produzione vengono utilizzati tre metodi e ciascuno ha la propria firma metallurgica.
Colata centrifuga
Il bronzo fuso viene colato in uno stampo d'acciaio rotante. La forza centrifuga spinge il metallo verso l'esterno, compattando la superficie esterna e spingendo gli ossidi e le inclusioni più leggere vengono verso il foro, dove rimosso durante la lavorazione. Lo strato esterno risultante è denso, a grana fine e resistente alla fatica, il che rende la fusione centrifuga il processo preferito per le boccole a pareti spesse esposte a carichi d'urto e valori PV elevati. Questo è il percorso che utilizziamo per i prodotti come Boccole autolubrificanti in bronzo fuso JDB600 , dove la matrice in bronzo sostiene il carico strutturale e le tasche lavorate trattengono il lubrificante.
 Fornitori all'ingrosso del cuscinetto della bocca di guida del bronzo autolubrificante fuso JDB-600, Zhejiang Shuangnuo Bearing Technology Co., Ltd. è la Cina JDB-600 Cuscinetto con bocca di guida in bronzo autolubrificante fuso Fornitori, Azienda, W... Visualizza il prodotto →
Colata continua
Nella colata continua, il bronzo viene fuso e trafilato attraverso una filiera di grafite raffreddata ad acqua. La solidificazione è rapida e controllata, conferendo alla barra una grana fine uniforme e con porosità molto bassa. I tondi a colata continua sono il punto di partenza standard per le boccole lavorate da barra, poiché difetti come cavità da ritiro e segregazione sono rari. Quando un ciclo di produzione necessita di proprietà chimiche e meccaniche costanti su un lungo periodo, la colata continua è la scelta più sicura.
Fusione in stampi metallici
Per geometrie più semplici e lotti sensibili ai costi, il bronzo può essere colato direttamente in stampi permanenti in acciaio o ghisa. L'attrezzatura è poco costosa e la qualità della superficie è accettabile, ma la struttura dei grani è meno uniforme rispetto alla colata centrifuga o continua e la resistenza alla fatica è inferiore. La fusione in stampo metallico è più adatta alle boccole standard con requisiti di carico moderato.
Indipendentemente dal percorso di fusione, il pezzo grezzo necessita comunque di lavorazione per raggiungere la sua geometria finale. Tornitura, alesatura e alesatura portano il foro alla classe di tolleranza specificata, in genere H7 per un accoppiamento scorrevole, e la finitura superficiale lavorata controlla la velocità con cui si forma la pellicola di lubrificante solido sull'albero. Se vuoi dare un'occhiata più da vicino ai dettagli pratici, abbiamo delineato come vengono prodotte le boccole in bronzo fuso in un ambiente di fonderia reale .
Incorporamento di lubrificante solido nella matrice di bronzo
Una volta che il pezzo grezzo in bronzo è stato fuso e lavorato, la faccia del cuscinetto viene forata o fresata con uno schema definito di tasche. Queste tasche vengono poi riempite con tappi di lubrificante solido, normalmente grafite miscelata con polveri metalliche e in alcuni gradi con bisolfuro di molibdeno. La disposizione dei connettori non è decorativa: profondità, diametro e spaziatura vengono calcolati in base al limite PV e al ciclo di lavoro del cuscinetto. La copertura tipica dell'area del lubrificante è compresa tra il 20% e il 35% della superficie di scorrimento.
Durante il rodaggio i tappi trasferiscono una pellicola sottile sull'albero. È quella pellicola, e non la superficie in bronzo stessa, a sostenere il contatto strisciante. Questo è il motivo per cui le boccole autolubrificanti funzionano bene a basse velocità e con movimento intermittente, dove i film d'olio sono difficili da mantenere. Due condizioni sono fondamentali affinché la pellicola si formi: l'albero deve essere indurito al di sopra di circa 45 HRC e la sua finitura superficiale deve essere mantenuta a Ra da 0,4 a 0,8 micron. Un albero morbido o ruvido abraderà i tappi prima che la pellicola di trasferimento si stabilizzi.
Il posizionamento dei tappi segue le zone di carico del cuscinetto. Una bocca flangiata, ad esempio, riceve tappi sia nel foro che nella faccia della flangia, poiché la superficie di spinta genera la propria interfaccia di scorrimento. Nelle applicazioni per stampi e automazione, ad esempio, Boccole lubrificanti solidi JDB650 utilizzare questo principio di inclusione per fornire una guida esente da manutenzione nelle posizioni di espulsione e guida.
 Fornitori all'ingrosso di cuscinetti senza olio con boccola in ottone autolubrificante JDB650, comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. è la Cina JDB650 Cuscinetti senza olio con boccole in ottone autolubrificanti Fornitori, Azienda, Noi ... Visualizza il prodotto →
Sinterizzazione: boccole bimetalliche con supporto in acciaio
Non tutte le boccole autolubrificanti iniziano come pezzi grezzi fusi. La metallurgia delle polveri costruisce la parte in modo diverso: un supporto in acciaio con uno strato di bronzo poroso sinterizzato su di esso.
La sequenza di produzione è semplice. Un nastro di acciaio viene pulito, rivestito con uno strato di polvere di lega di rame e fatto passare attraverso un forno a temperatura di sinterizzazione in atmosfera controllata. Le particelle di polvere si legano tra loro e all'acciaio, formando una porosità controllata. Dopo la sinterizzazione, il nastro viene laminato fino allo spessore finale e i pori vengono impregnati di olio o caricati con lubrificante solido. Il risultato è una boccola che combina la resistenza strutturale di un guscio in acciaio con il comportamento di attrito di uno strato di scorrimento in bronzo.
Le boccole con supporto in acciaio sono molto più sottili di quelle realizzate in fusione e si basano su un accoppiamento con interferenza nel foro dell'alloggiamento. Costituiscono la soluzione standard per pompe idrauliche, pompe a ingranaggi, compressori e componenti automobilistici in cui lo spazio è limitato. Il Cuscinetto bimetallico con ritenzione dell'olio 200-B è un buon esempio di questa costruzione, con lubrificante solido disperso direttamente nello strato sinterizzato.
 Cuscinetto bimetallico a ritenzione di olio 200#B all'ingrosso (supporto in acciaio rame sinterizzato Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. è un cuscinetto bimetallico a ritenzione di olio cinese 200 # B (sinterizzazione di rame con supporto in acciaio con ... Visualizza il prodotto →
La differenza fondamentale rispetto al bronzo fuso è la porosità. Uno strato sinterizzato funge da serbatoio di lubrificante; il bronzo fuso non ha porosità utile, quindi il lubrificante deve essere fornito tramite tappi. Il compromesso è che gli strati sinterizzati sono sottili e meno tolleranti al carico sui bordi e alla contaminazione rispetto a una parete solida fusa.
Boccole fasciate: un'alternativa più leggera
Per carichi leggeri e medi, le boccole avvolte offrono un percorso veloce ed economico. Una striscia di bronzo con tappi di grafite prestampata viene arrotolata in una forma cilindrica e sagomata al diametro finito. Lo spessore della parete è ridotto, in genere compreso tra 1 e 2,5 mm, e la bocca dipende dal foro dell'alloggiamento per il supporto. Le boccole avvolte si inseriscono facilmente e costano meno delle pressofuse alternative, ma non possono eguagliare i design pressofusi in termini di resistenza agli urti o capacità di carico. Sono la scelta migliore quando il peso, il costo e la velocità di assemblaggio superano i requisiti di servizio estremi.
Controllo della qualità lungo tutta la linea di produzione
Ciò che distingue una boccola affidabile da un guasto prematuro è la disciplina dell'ispezione in ogni fase. Nella nostra fonderia ogni cola viene analizzata con uno spettrometro in tre passaggi: prima della cola, durante la cola e sul getto finito. Questa sequenza cattura il bronzo allo stagno o l'ottone di qualità scadente prima che diventi un'asta rigata sul campo.
Gli acquirenti dovrebbero richiedere le stesse prove che richiederebbero per qualsiasi componente critico: rapporti sulla composizione chimica, valori delle proprietà meccaniche e registrazioni dimensionali. Se il fornitore può fornire anche i risultati dei test di un laboratorio indipendente, tanto meglio. Per le parti non standard, il controllo dimensionale è ancora più importante, poiché l'adattamento viene progettato insieme alla parte. Tratteremo il lato pratico di questo nella nostra guida a boccole in bronzo personalizzate con dimensioni e tolleranze non standard .
Confronto tra i quattro percorsi di produzione
La seguente tabella è un confronto di primo passaggio. Usalo per selezionare le opzioni di processo prima di parlare con un produttore.
| Process | Struttura materiale | Forma tipica della bocca | Capacità di carico | Più adatto a |
|---|---|---|---|---|
| Colata centrifuga | Guscio esterno denso e a grana fine | Boccole cilindriche e flangiate a parete spessa | Alto | Macchinari pesanti, presse, carichi d'urto |
| Colata continua | Grana fine uniforme, porosità molto bassa | Barre lavorate in dimensioni personalizzate | Alto | Lunghi cicli di produzione, qualità costante |
| Fusione in stampi metallici | Densità adeguata, grana meno uniforme | Geometrie standard semplici | Medio-alto | Parti standard sensibili ai costi |
| Bimetallico sinterizzato | Strato di bronzo poroso legato all'acciaio | Manicotto a parete sottile e boccole flangiate | Medio-alto | Idraulica, pompe a ingranaggi, automotive |
| Avvolto in bronzo | Nastro laminato con tappi in grafite pressata | Manicotti a parete sottile e forme di flangia | Medio | Carichi da leggeri a medi, assemblaggi a basso costo |
Anche i modelli fusi e sinterizzati invecchiano diversamente. Gli strati sinterizzati si usurano dolcemente ma sono sottili; il bronzo fuso dura più a lungo in condizioni abrasive e di carico elevato sui bordi. Dati dettagliati su questo compromesso sono disponibili nel nostro confronto di longevità della bocca in bronzo sinterizzato rispetto a quella fusa .
Cosa cercare in un produttore di boccole
Partiamo dalla conclusione: scegli un produttore che controlla il materiale dalla fusione al foro finito. Una fabbrica che fonde il proprio bronzo, lo cola e poi lo lavora nello stesso sito può ridurre i tempi di consegna ed eliminare il rischio di acquistare grezzi di qualità sconosciuta da fonti esterne.
Un fornitore integrato dovrebbe essere in grado di mostrarti quanto segue:
- Capacità di fusione e colata interna, che copre idealmente processi centrifughi, continui e con stampi metallici.
- Tornitura, alesatura e fresatura CNC per dimensioni finite e finitura superficiale.
- Verifica spettrometrica della chimica ad ogni calore.
- Accedi ai rapporti di test di laboratori indipendenti per composizione e proprietà meccaniche.
- Esperienza documentata con dimensioni, tolleranze e modelli di connettori personalizzati non standard.
Questo livello di controllo è ciò che consente di fondere un componente della serie JDB una lubrificazione solida da una lega personalizzata e lavorarlo con tolleranze strette entro la stessa settimana di produzione. Fa anche la differenza tra una boccola che si adatta all'arrivo e una che richiede una rilavorazione sulla catena di montaggio.
La vera specifica di una bocca in bronzo autolubrificante è scritta dal suo processo di fabbricazione. Definire innanzitutto il carico, la velocità, la durezza dell'albero e lo spazio disponibile. Quindi, abbina il processo. Quindi chiedi al fornitore le stesse prove che richiederai per qualsiasi componente critico: chimica, meccanica e dimensioni. Questa sequenza ti darà una boccola che dura più a lungo della macchina che protegge.
Contattaci //
Hai domande? Mettiti in contatto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. è specializzato nella produzione di vari prodotti per boccole in lega di rame auto-lubrificanti
Collegamenti rapidi
Prodotti correlati
Contatto
- Aggiungere: N. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Provincia di Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cuscinetti in lega di rame auto-lubrificanti personalizzati
