-
 Cuscinetto lubrificante in solido JDB Boccola in bronzo autolubrificante con flangia a gradini Cuscinetto a manicotto scorrevole tappato in grafite JOSG
-
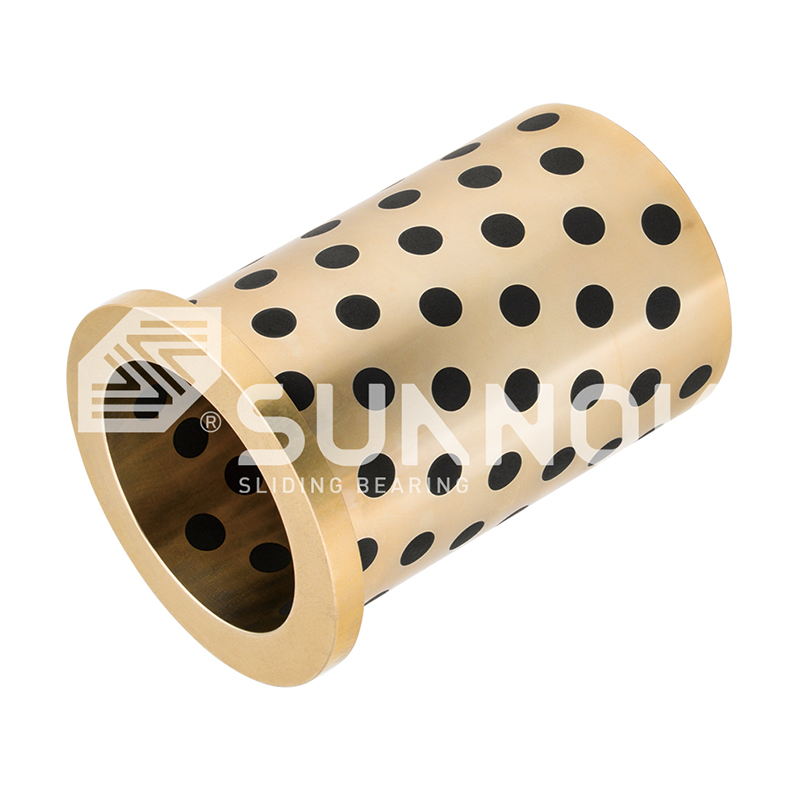 Cuscinetto lubrificante in solido JDB Cuscinetto a manicotto scorrevole tappato in grafite con boccola in bronzo autolubrificante a una flangia JEFW
-
 Cuscinetto lubrificante in solido JDB Cuscinetto a manicotto scorrevole tappato grafite autolubrificante tubolare del bronzo della boccola JPBW, JPBF
-
 Cuscinetto lubrificante in solido JDB Cuscinetto antiusura rettangolare in bronzo grafite incorporato, piastra guida in bronzo esente da manutenzione per stampo JTWP
-
 Cuscinetto bimetallico che ristrutva l'olio Boccola composita autolubrificante flangiata, boccola flangiata senza olio 200#F
-
 SF-2 Cuscinetto lubrificante di confine SF-2 Confine auto-lubrificante Oilless Cuscinetto scorrevole, cespuglio privo di piombo Bush
-
 Cuscinetto bi-metale JF-800 Boccole per cuscinetti per cuscinetti Bi-metal JF-720 per le maniche a basso attrito e resistenti all'usura
-
 Cuscinetto bi-metale JF-800 JF-20 Alluminio ad alte prestazioni + Cuscinetto in lega di acciaio al carbonio per macchinari industriali


Boccole in bronzo sinterizzato vs boccole in bronzo massiccio: una guida pratica alla selezione
Notizie del settore- Un ingegnere che sostituisce una boccola in bronzo massiccio lubrificata con grasso ogni sei settimane può spesso prolungare l'intervallo oltre un anno passando a una boccola in bronzo sinterizzato impregnata di olio, mentre la stessa parte sinterizzata si guasterà presto se sottoposta a un servizio continuo ad alto carico e ad alta velocità che richiede la parete densa e l'alimentazione esterna di olio del bronzo massiccio. La porosità è ciò che li separa.
Ciò che distingue le boccole in bronzo sinterizzato e massiccio
Le boccole in bronzo sinterizzato sono realizzate compattando la polvere di bronzo e sinterizzandola in una struttura porosa che immagazzina olio, mentre le boccole in bronzo massiccio sono lavorate da barre completamente dense o estruse e si affidano al lubrificante fornito dall'esterno del foro. Questa differenza guida ogni altro confronto in questo articolo.
Il percorso di sinterizzazione: polvere, pressa e forno
La polvere di bronzo viene pressata in uno stampo fino alla forma quasi finale e riscaldata in un forno per legare le particelle, lasciando una rete controllata dal 15 al 25% di pori interconnessi impregnati di olio sotto vuoto. Il processo ha una forma quasi netta, il che rende le boccole sinterizzate efficienti per dimensioni metriche standard e volumi elevati. Quando è necessario un guscio di acciaio più resistente sotto lo strato poroso, Zhejiang Shuangnuo Bearing Technology Co., Ltd. fornisce un design come un Cuscinetto bimetallico a ritenzione d'olio con uno strato di rame sinterizzato su un supporto in acciaio .
 Cuscinetto bimetallico a ritenzione di olio 200#B all'ingrosso (supporto in acciaio rame sinterizzato Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. è un cuscinetto bimetallico a ritenzione di olio cinese 200 # B (sinterizzazione di rame con supporto in acciaio con ... Visualizza il prodotto →
Il percorso solido: barra fusa, poi lavorazione
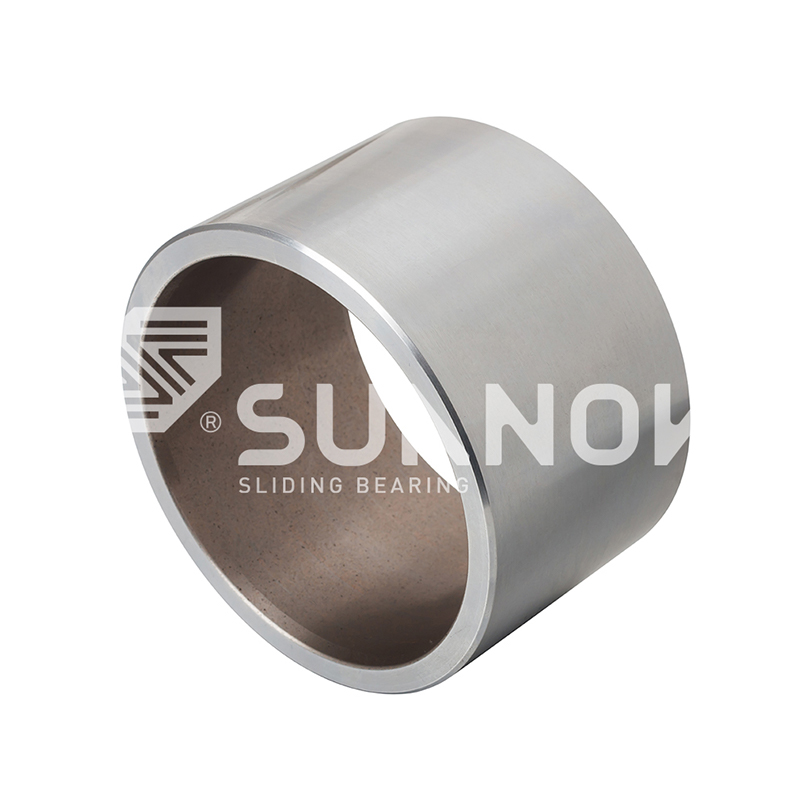
Le boccole in bronzo massiccio iniziano come barre centrifughe o di fusione continua e vengono rifinite mediante tornitura, alesatura e brocciatura. Non c'è porosità intenzionale, quindi la parete è completamente densa, sopporta sollecitazioni maggiori e consente diametri grandi, corpi flangiati, sedi per chiavetta, scanalature per l'olio e leghe non standard come bronzo all'alluminio o bronzo allo stagno ad alto contenuto di piombo.
Una boccola in bronzo sinterizzato è un componente in bronzo poroso pressato e sinterizzato che immagazzina olio in una percentuale compresa tra il 15 e il 25% di pori interconnessi e lo rilascia mediante espansione termica durante il funzionamento. Una boccola in bronzo massiccio è un componente lavorato a macchina denso completamente che dipende dal grasso o dall'olio fornito dall'esterno del foro o da tappi di lubrificante solido incorporati nella parete.
Differenze strutturali che determinano le prestazioni
La porosità è l'unica proprietà che divide le due famiglie di boccole, poiché crea un accumulo autonomo di olio a scapito della resistenza alla compressione, della resilienza agli urti e della temperatura operativa massima.
| Proprietà | Boccola in bronzo sinterizzato | Boccola in bronzo massiccio |
| Porosità | Dal 15 al 25%, interconnessioni | Essenzialmente zero |
| Stoccaggio del petrolio | Pori interni, impregnati sotto vuoto | Nessuno; è necessario grasso o olio esterno |
| Limite PV tipico a bassa velocità (MPa-m/s) | 1,8 impregnato d'olio | 5.6 con scanalature per l'olio lavorato |
| Capacità di carico statico relativo | Circa il 50% di solido a parità di dimensioni | Linea di base (più alta) |
| Diametro pratico massimo | Limitato dalla pressa e dal forno di sinterizzazione | Limitato solo dalla fusione e dalla lavorazione |
| Tolleranza al foro | Da IT6 a IT7 dopo il dimensionamento | Da IT5 a IT7 lavorati |
Capacità di carico, limiti PV e durata
Per elevati e continui, il bronzo massiccio è il materiale più sicuro; per carichi moderati con funzionamento esente da manutenzione, il bronzo sinterizzato è la soluzione operativa. L'abbreviazione ingegneristica è il limite PV, il prodotto della pressione del cuscinetto e della velocità di scorrimento.
Una tipica boccola sinterizzata impregnata di olio ha una velocità nominale pari a circa 1,8 MPa-m/s in servizio continuo a bassa velocità, mentre una boccola solida scanalata con olio ad alimentazione forzata raggiunge circa 5,6 MPa-m/s; le conseguenze pratiche sono trattate nel ns Limiti PV della bocca in bronzo e strategia di aggiornamento guida.
15-25% Porosità interconnesse in bronzo sinterizzato; vicino allo zero in bronzo massiccio
2x Maggiore capacità di carico statico del bronzo massiccio e parità di dimensioni
1.8 Limite PV tipico (MPa-m/s) per una bottiglia sinterizzata impregnata d'olio
5.6 Limite PV tipico (MPa-m/s) per una bocca piena scanalata con alimentazione d'olio
Valori di progettazione tipici in MPa-m/s per boccole su alberi temprati con velocità superficiali inferiori a 0,5 m/s. I limiti effettivi dipendono dalla temperatura, dal raffreddamento e dalla finitura dell'albero.
La vita da indossare segue lo stesso schema. Il bronzo massiccio completamente lubrificato mantiene la geometria del foro più a lungo alla velocità, quindi il bronzo sinterizzato viene raramente specificato per alberi a rotazione continua superiore a 0,5 m/s a meno che il carico non sia leggero. Nei servizi oscillanti, stop-start o scarsamente lubrificati, il bronzo sinterizzato spesso sopravvive meglio perché non dipende dal lubrificatore che raggiunge la corona del foro. Per entrambi si consiglia una durezza dell'albero superiore a HRC 45 e una finitura più fine di Ra 0,8; uno sguardo più approfondito longevità della bocca in bronzo sinterizzato rispetto a quella fusa appare nella nostra analisi di manutenzione.
Attrito, formazione del film e comportamento di scorrimento
Il bronzo sinterizzato forma il proprio film d'olio senza alimentazione esterna, mentre il bronzo solido necessita di scanalature e di una fonte di lubrificante, ma una volta lubrificato tollera un funzionamento continuo molto più gravoso.
Il meccanismo sinterizzato e termico: quando l'albero riscalda la canna, l'olio nei pori si espande in superficie e forma una pellicola limite; quando il cuscinetto si raffredda, l'olio viene risucchiato. La riserva è limitata e alla fine necessita di una nuova impregnazione. Il bronzo massiccio non può immagazzinare olio, quindi l'attrito dipende dalla geometria della scansione, dalla sensibilità e dalla pressione di alimentazione; quando questi sono corretti, funziona a temperatura più basse e mantiene l'autorizzazione molto più a lungo alla velocità.
Laddove l'olio esterno è inaccettabile ma il servizio è troppo severo per una parete semplice e porosa, una boccola in bronzo fuso con tappi per lubrificante solido, come il Cuscinetto autolubrificante in bronzo fuso JDB600 , fornisce la struttura densa di bronzo massiccio con erogazione di lubrificante secco incorporato.
 Fornitori all'ingrosso del cuscinetto della bocca di guida del bronzo autolubrificante fuso JDB-600, Zhejiang Shuangnuo Bearing Technology Co., Ltd. è la Cina JDB-600 Cuscinetto con bocca di guida in bronzo autolubrificante fuso Fornitori, Azienda, W... Visualizza il prodotto →
Scegli il bronzo sinterizzato quando
- L'accesso per la manutenzione è scarso o la macchina funziona incustodita
- Il servizio è oscillante, stop-start o intermittente
- Il carico è moderato e la velocità della superficie rimane bassa
- Misure metriche standard e volumi di produzione superiori a 1.000 pezzi
Scegli il bronzo massiccio quando
- La velocità dell'albero e il PV sono elevati e continui
- L'impatto statico o di impatto si avvicina ai limiti del materiale sinterizzato
- Sono disponibili sistemi di raffreddamento e lubrificazione
- Sono necessari fori di grandi dimensioni, flangia, sedi per chiavetta o leghe non standard
Costo, tolleranze e vincoli di produzione
Il bronzo sinterizzato vince ad alti volumi e dimensioni standard; il bronzo massiccio vince laddove la flessibilità di lavorazione, i fori di grandi dimensioni o le leghe non standard guidano il lavoro.
La sinterizzazione ha un costo di attrezzatura che si ammortizza sul volume, seguito da un basso costo di materiale e di lavorazione per pezzo. Il percorso solido utilizza la barra fusa e paga per ogni truciolo tornito, ma non necessita di stampo, quindi è più economico per riparazioni e prototipi una tantum. Inoltre, le dimensioni della pressa e del forno limitano le parti sinterizzate a diametri compatti, tipicamente inferiori a 150 mm, mentre il bronzo massiccio può raggiungere diverse centinaia di millimetri.
Le tolleranze differiscono per lo stesso motivo. Le boccole sinterizzate vengono dimensionate o coniate dopo la sinterizzazione e comunemente supportano fori da IT6 a IT7; il bronzo massiccio lavorato sostiene da IT5 a IT7 con il pieno controllo di concentricità, ortogonalità della flangia e finitura, che è ciò che Tolleranza della bocca in bronzo senza olio e guida all'installazione spiega in termini pratici.
Processo di selezione in quattro fasi
Definire carico, velocità, accesso alla lubrificazione e volume di produzione; la famiglia di boccole corretta diventa quindi ovvia.
- Calcolare il valore PV nel punto operativo e confrontarlo con i riferimenti di 1,8 e 5,6 MPa-m/s sopra. Se il valore supera il limite sinterizzato alla durata richiesta, passare al bronzo massiccio.
- Controllare l'accesso alla lubrificazione. Se la posizione del cuscinetto è chiusa, incustodita o contaminata, la riserva d'olio interna del bronzo sinterizzato rappresenta un vantaggio decisivo.
- Impostare le dimensioni del foro, la tolleranza, la flangia e la quantità. Le dimensioni metriche standard superiori a 500 pezzi favoriscono la sinterizzazione; fori di grandi dimensioni, leghe non standard e tirature brevi favoriscono il bronzo massiccio lavorato.
- Confermare la composizione del materiale e i dati meccanici con il produttore. Zhejiang Shuangnuo Bearing Technology Co., Ltd. fornisce analisi spettrochimiche e rapporti di test meccanici per prodotti in bronzo sinterizzato e fuso.
Per gruppi compatti ad alto carico senza accesso per la manutenzione, an Cuscinetto sinterizzato a base di bronzo SF1B della famiglia SF-1 è una pratica opzione intermedia perché il suo rivestimento in miscela polimerica aumenta la capacità di carico mantenendo la canna esente da manutenzione.
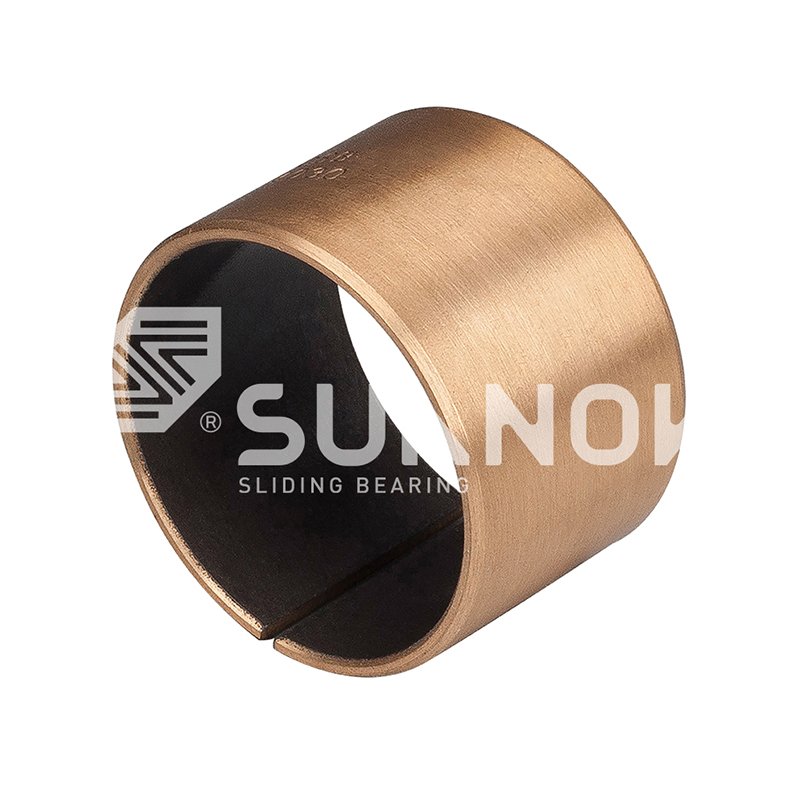 Vendita all'ingrosso ad alta capacità di carico, cuscinetto in bronzo SF-1B a basso attrito | Autolubrificanti Zhejiang Shuangnuo Bearing Technology Co., Ltd. è un cuscinetto in bronzo SF-1B ad alta capacità di carico e basso attrito in Cina | Bronzo Autolubrificante... Visualizza il prodotto →
Domande frequenti
Brevi risposte alle domande che gli ingegneri pongono più spesso quando confrontano questi due materiali per boccole.
Il bronzo sinterizzato è più resistente del bronzo massiccio?
No. La porosità che consente al bronzo sinterizzato di immagazzinare olio ne riduce anche la resistenza a compressione e trazione. Una tipica boccola in bronzo sinterizzato trasporta circa la metà del carico statico di una boccola in bronzo massiccio della stessa dimensione, quindi il bronzo massiccio viene specificato ogni volta che la resistenza allo snervamento domina il progetto.
Quale bocca dura di più, quella in bronzo sinterizzato o quella solida?
Dipende dalla lubrificazione. Senza un lubrificante esterno, il bronzo sinterizzato di solito dura più a lungo del bronzo solido secco perché i suoi pori rilasciano olio esattamente dove l'attrito riscalda il foro. A parità di lubrificazione, il bronzo solido resiste più a lungo all'usura ad alta velocità e ad alto PV perché la sua parete densa mantiene il gioco e dissipa meglio il calore.
Una boccola in bronzo sinterizzato può funzionare senza olio?
Per migliaia di ore, sì, ma non per sempre. L'olio immagazzinato nei pori viene consumato per evaporazione, ossidazione e migrazione e alla fine la bocca deve essere nuovamente impregnata o sostituita. Il servizio intermittente e oscillante si estende tale periodo; il servizio continuo ad alta velocità lo accorcia drasticamente.
Quali tolleranze sono disponibili per le boccole in bronzo?
Le boccole in bronzo sinterizzato vengono dimensionate dopo la sinterizzazione e in genere mantengono tolleranze del foro da IT6 a IT7. Le boccole in bronzo massiccio sono lavorate a macchina e possono essere mantenute da IT5 a IT7 con controllo di rotondità, concentricità, ortogonalità della flangia e finitura superficiale. Entrambi i percorsi sono adatti a variazioni di leghe flangiate, sigillate o non standard.
Contattaci //
Hai domande? Mettiti in contatto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. è specializzato nella produzione di vari prodotti per boccole in lega di rame auto-lubrificanti
Collegamenti rapidi
Prodotti correlati
Contatto
- Aggiungere: N. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Provincia di Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cuscinetti in lega di rame auto-lubrificanti personalizzati
