-
 Cuscinetto lubrificante in solido JDB Esente da manutenzione con cuscinetto a boccola di guida senza olio Din9834 in ottone a collare
-
 Cuscinetto lubrificante in solido JDB Boccola in bronzo con flangia centrale con inserti in grafite solida Cuscinetto liscio senza olio per attrezzature per stampi e automazione JEGB/JEGBK
-
 Cuscinetto lubrificante in solido JDB Boccola in bronzo autolubrificante con flangia a gradini Cuscinetto a manicotto scorrevole tappato in grafite JOSG
-
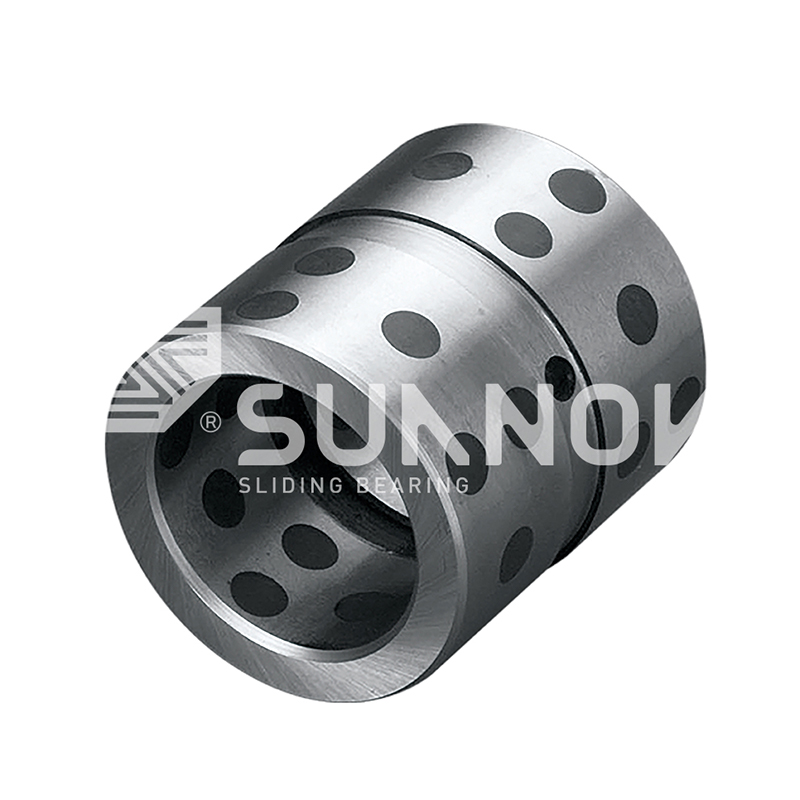 Cuscinetto lubrificante in solido JDB Boccola senza olio a base di acciaio JDB-5, boccola in acciaio inserita in grafite
-
 Cuscinetto bimetallico che ristrutva l'olio 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-

-
 SF-2 Cuscinetto lubrificante di confine SF-2WC STANDARD Auto-lubrificante Auto-lubrificazione delle rondelle rondelle scorrevoli
-
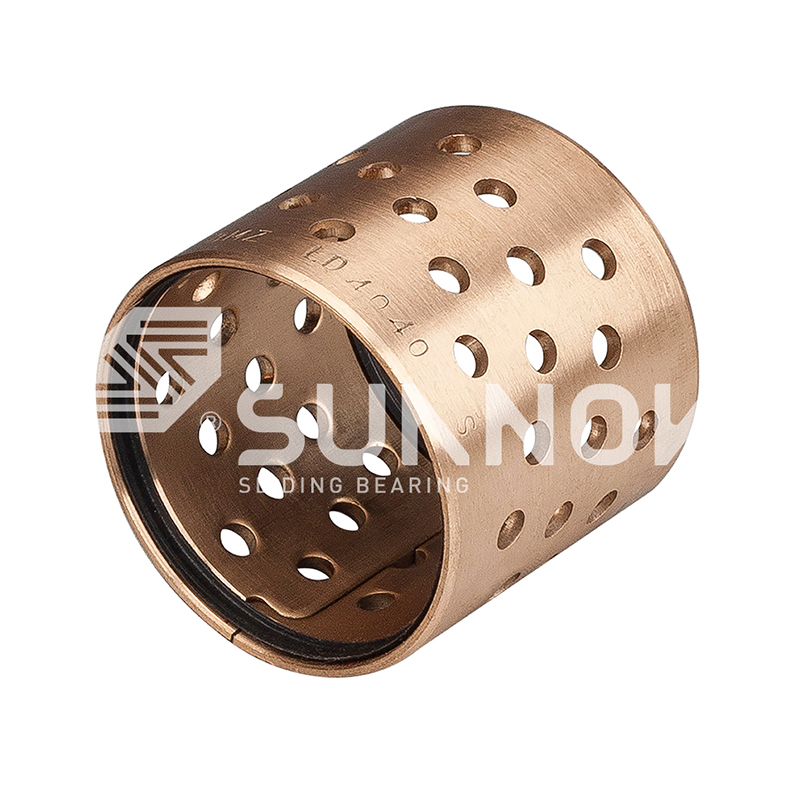 Cuscinetto avvolto in bronzo FB090 Cuscinetto avvolto in bronzo FB094 con sigilli


Produzione di boccole in bronzo autolubrificanti OEM: guida su processi, materiali e controllo qualità
Notizie del settore-Un ingegnere addetto alla manutenzione degli stampi presso un impianto di stampaggio automobilistico tira una boccola di guida dell'espulsore usurata e scopre che il codice prodotto è fuori produzione. Il ricambio deve avere lo stesso foro, la stessa altezza della flangia e un intervallo di manutenzione più lungo dell'originale. A quel punto l'attività smette di essere un ordine di pezzi di ricambio e diventa un progetto di produzione di boccole in bronzo autolubrificanti OEM: un disegno, un caso di carico e una specifica del materiale che un fornitore deve convertire in un componente finito e tracciabile. Produttori specializzati come Zhejiang Shuangnuo Bearing Technology Co., Ltd. gestiscono l'intera catena, dalla fusione della lega alla lavorazione finale.
La produzione OEM di boccole in bronzo autolubrificanti significa produrre boccole secondo le specifiche tecniche originali del cliente invece di fornire uno standard di catalogo. Copre il grado della lega, il tipo e la distribuzione del lubrificante solido, le tolleranze dimensionali, la finitura superficiale e i documenti di prova che dimostrano che la parte soddisfa il disegno.
10 anni di continua ricerca e sviluppo sulle leghe di rame autolubrificanti
80 Torni CNC, torni e centri di lavoro interni
0,05-0,12 coefficiente di attrito a secco del bronzo incorporato nella grafite
200MPa coefficiente di carico statico tipico per i gradi di bronzo fuso
Che cosa definisce una boccola in bronzo autolubrificante OEM
Una boccola in bronzo autolubrificante OEM è definita dalle sue specifiche, non dalle sue dimensioni. La differenza rispetto ad una boccola standard è che ogni attributo critico, dalla composizione chimica allo smusso del bordo, è fissato su un disegno e verificato rispetto ad esso.
Caratteristiche principali di una specifica OEM
- Grado di lega con composizione chimica controllata, come bronzo allo stagno, bronzo all'alluminio o ottone.
- Tipo di lubrificante solido (grafite, bisolfuro di molibdeno o simile) e relativa disposizione delle tasche nella parete portante.
- Tolleranze dimensionali per foro, diametro esterno, lunghezza e posizione della flangia.
- Finitura superficiale, trattamento dei bordi e requisiti di pulizia che proteggono la pellicola di trasferimento.
- Dati di accettazione: certificati dei materiali, risultati dei test meccanici e rapporti di ispezione di terze parti.
Definizione
La produzione di boccole in bronzo autolubrificanti OEM è la produzione di boccole in bronzo con lubrificanti solidi incorporati, realizzate secondo le specifiche originali dell'acquirente e verificate tramite controllo della composizione, ispezione dimensionale e test documentati.
Quando una parte viene prodotta in questo modo, l'acquirente controlla il risultato. Quando viene prodotto da un campione usurato o da un elenco delle dimensioni del catalogo, il fornitore controlla il risultato e la previsione della durata dell'usura diventa un'ipotesi.
Tre percorsi di produzione: fuso, sinterizzato, avvolto
Tre percorsi di produzione coprono praticamente tutte le boccole in bronzo autolubrificanti OEM: fusione continua o centrifuga, sinterizzazione su un supporto in acciaio e rivestimento in bronzo.
| Itinerario | Come è fatto | Leghe tipiche | Applicazioni più adatte |
| Bronzo fuso | Fusione colata tramite colata continua o centrifuga, quindi lavorata | Bronzo allo stagno, bronzo all'alluminio, ottone | Carichi d'urto elevati, pareti spesse, grandi diametri, lavori personalizzati a basso volume |
| Bimetallico sinterizzato | Polvere di bronzo sinterizzata su supporto in acciaio, poi rifinita | Strato di bronzo su acciaio con lubrificante solido disperso | Pareti sottili, produzione di massa, attrito costante, tirature sensibili ai costi |
| Avvolto in bronzo | Striscia di bronzo con tasche di lubrificante arrotolata su un cilindro finito | Striscia in bronzo con tappi in grafite | Carichi da leggeri a medi, consegna rapida, fori semplici |
I percorsi di fusione prevalgono quando l'applicazione richiede una parete spessa, un adattamento con interferenza pesante o una geometria non standard. Nella colata continua la lega solidifica in una sezione controllata prima della lavorazione, che dà materiale denso con distribuzione uniforme della grafite. Per gli acquirenti che necessitano di questo percorso, Zhejiang Shuangnuo produce Cuscinetti autolubrificanti in bronzo fuso JDB600 come linea di prodotti dedicata.
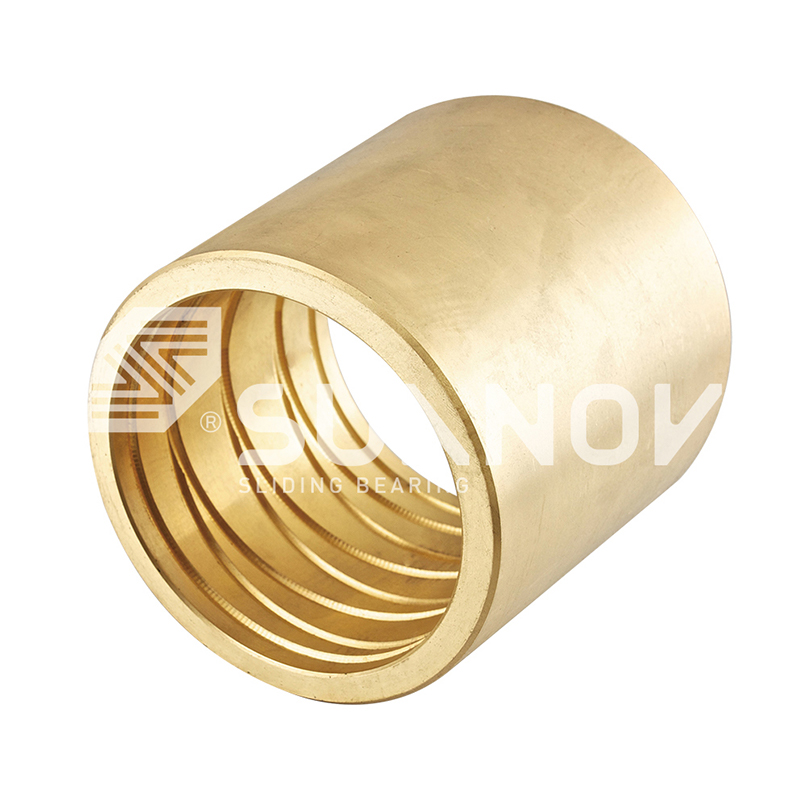 Fornitori all'ingrosso del cuscinetto della boccola di guida del bronzo autolubrificante fuso JDB-600, Zhejiang Shuangnuo Bearing Technology Co., Ltd. è la Cina JDB-600 Cuscinetto con boccola di guida in bronzo autolubrificante fuso Fornitori, Azienda, W... Visualizza il prodotto →
Le boccole bimetalliche sinterizzate utilizzano un supporto in acciaio per la resistenza strutturale e uno strato di bronzo sinterizzato per le prestazioni di scorrimento. Si adattano ai design a parete sottile prodotti in grandi quantità. Il Cuscinetti oilless SF1 con strato in bronzo sinterizzato prodotti dall'azienda appartengono a questa famiglia e trovano ampia applicazione nelle macchine idrauliche e generali.
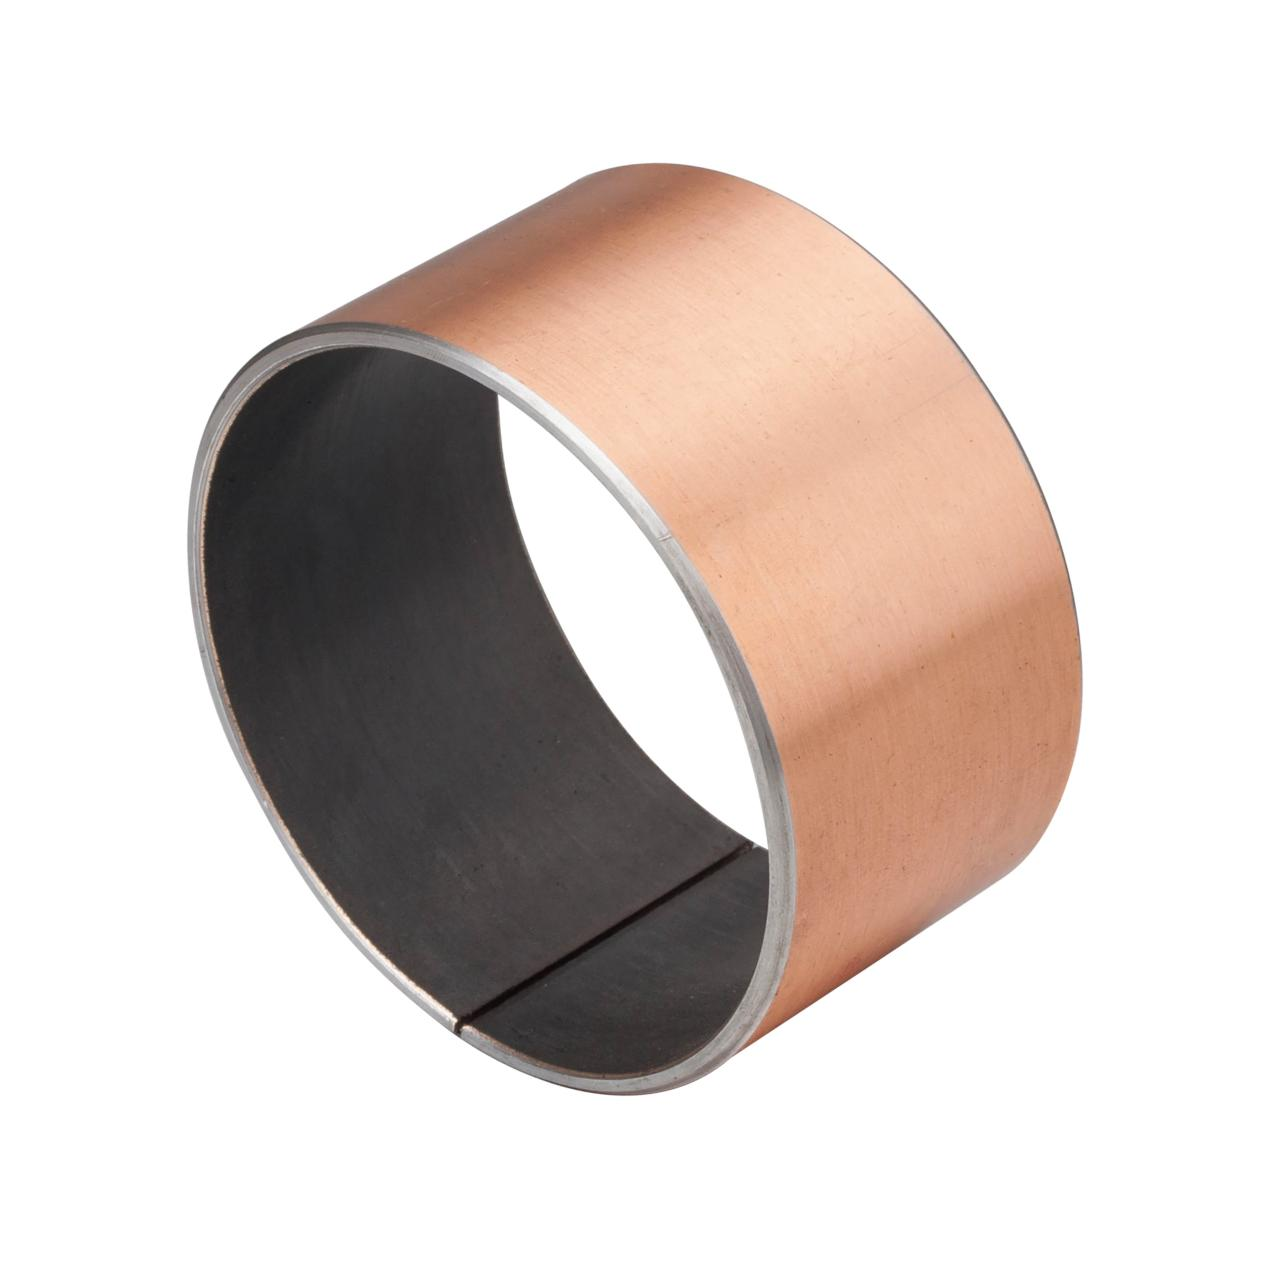 Cuscinetto autolubrificante SF-1 all'ingrosso esente da manutenzione per applicazioni pesanti Zhejiang Shuangnuo Bearing Technology Co., Ltd. è un cuscinetto autolubrificante SF-1 esente da manutenzione in Cina per applicazioni pesanti - Basso... Visualizza il prodotto →
Le boccole in bronzo avvolte sono formate da materiale in nastro, il che accorcia la catena di produzione e riduce i costi per le parti cilindriche semplici.
Per un grado fuso, la lega viene fusa, colata e lavorata; il lubrificante solido viene pressato nei fori o nelle scanalature in un'operazione separata. Per le qualità sinterizzate e fasciate, il lubrificante viene incorporato nella struttura del materiale durante la formatura.
Selezione di leghe e lubrificanti solidi
La selezione della lega imposta il carico e la temperatura massima; la selezione del lubrificante solido determina il comportamento in termini di attrito e usura. Scegliere prima la lega, quindi adattare il lubrificante alle condizioni ambientali.
Famiglie di leghe e loro limiti
Il bronzo allo stagno è il valore predefinito per la resistenza all'usura e la lavorabilità con carichi moderati. Il bronzo all'alluminio offre una maggiore robustezza e una migliore resistenza al grippaggio in condizioni pesanti o abrasive. L'ottone è più economico e facile da lavorare, il che lo rende interessante per le applicazioni di guida in cui i carichi sono modesti.
Lubrificanti solidi in boccole in bronzo
La grafite è il lubrificante incorporato più comune. Rimane stabile nell'aria fino a circa 400 C e forma una pellicola di trasferimento continua sull'albero. Il bisolfuro di molibdeno offre prestazioni migliori in ambienti sotto vuoto o con gas secco dove la grafite perde il suo basso attrito. Il modello delle tasche, che si tratti di fori, fessure o di una rete tessuta, determina la velocità con cui la pellicola si ricostruisce dopo la pulizia.
La tabella seguente confronta i coefficienti di carico statico tipici in base al percorso di produzione. I valori esatti dipendono dallo spessore della parete, dalle condizioni della lega e dalla velocità, quindi convalidarli sempre rispetto ai dati di test del fornitore.
da 0,05 a 0,12
Intervallo tipico di coefficiente di attrito a secco per bronzo incorporato in grafite che scorre contro un albero in acciaio temprato dopo la formazione della pellicola di trasferimento.
Per i progetti a base di ottone con grafite incorporata, il Boccole in ottone a lubrificazione solida JDB650 offerti da Shuangnuo sono una piattaforma standard per applicazioni di guida ed espulsione.
 Fornitori all'ingrosso di cuscinetti senza olio con boccola in ottone autolubrificante JDB650, comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. è la Cina JDB650 Cuscinetti senza olio con boccole in ottone autolubrificanti Fornitori, Azienda, Noi ... Visualizza il prodotto →
Prima di definire la qualità del materiale, confrontare la velocità operativa e il carico con il limite PV del cuscinetto nel file analisi tecnica del limite PV e del tasso di usura per boccole in bronzo autolubrificanti .
Lavorazione, tolleranze e finitura superficiale
L'accuratezza della lavorazione determina se una boccola autolubrificante funziona silenziosamente e si usura in modo uniforme per tutta la sua durata prevista. Una boccola con una lega precisa ma con un foro grezzo si guasterà presto.
Intervalli di tolleranza tipici
La maggior parte delle boccole OEM sono specificate con un foro H7 per la superficie di scorrimento e un accoppiamento con interferenza sul diametro esterno. I fori sono comunemente ritenuti compresi tra più 0,025 e più 0,050 mm, mentre la sede dell'alloggiamento richiede una rotondità entro pochi micron. Il lato dell'albero utilizza normalmente un gioco f7 o g6.
Finitura superficiale e trattamento dei bordi
La finitura del foro raramente necessita di essere lucidata a specchio; un intervallo compreso tra 0,8 e 1,6 micrometri Ra preserva il trasferimento del lubrificante evitando l'assestamento prematuro. Gli smussi e i bordi sbavati contano più di quanto mostrano la maggior parte dei disegni, perché un bordo affilato può raschiare via la pellicola di grafite dall'albero durante le prime corse. Non stringere una tolleranza senza una ragione funzionale, perché ogni ulteriore micron di controllo aggiunge costi di lavorazione.
Una variazione di 0,01 mm nella rotondità del foro può ridurre l'area di contatto effettiva e aumentare la pressione locale abbastanza da ridurre la durata di un margine misurabile. Specifica ciò di cui ha bisogno il tuo assemblaggio, non ciò che una macchina può ottenere.
Per i valori pratici di adattamento, vedere il guida all'installazione e alla tolleranza per boccole in bronzo senza olio , che tratta le interferenze, il gioco e le fasi consigliate per la preparazione del foro.
Controllo di qualità che protegge un programma OEM
Una fornitura OEM affidabile dipende dal controllo della composizione chimica nella fase di fusione, non solo dall'ispezione finale. Se la lega si deforma nel forno, nessuna lavorazione potrà recuperare la capacità di carico.
Presso Zhejiang Shuangnuo Bearing Technology Co., Ltd., la lega viene colata internamente e monitorata con la spettroscopia prima, durante e dopo la colata. L'azienda gestisce più di 80 torni CNC, torni CNC e centri di lavoro, mantenendo le fasi di fusione e finitura sotto lo stesso tetto. Laboratori di terze parti verificano periodicamente la composizione del materiale e le proprietà meccaniche e, su richiesta, sono disponibili rapporti di test autorevoli.
- Analisi dello spettro al forno per confermare la chimica della lega prima e durante la colata.
- Prove meccaniche su campioni campione per verificare durezza, resistenza alla trazione e allungamento.
- Certificati di test sui materiali che tracciano il lotto di consegna fino alla sua fusione.
- Ispezione indipendente di terze parti per programmi che richiedono prove esterne.
Gli acquirenti devono citare i requisiti di certificazione nell'ordine di acquisto. Un fornitore che fonde la propria lega ed esegue la spettroscopia in fase di fornace può dimostrare la storia del materiale; un fornitore che acquista getti dal mercato non può farlo.
Come strutturare una richiesta OEM
Il modo più veloce per ottenere un preventivo accurato è inviare un set completo di specifiche anziché un campione usurato o una singola vista del disegno. Gli input incompleti producono prezzi provvisori e successivi ordini di modifica.
- Invia un disegno dimensionale con tolleranze, finitura superficiale e note sul trattamento dei bordi.
- Indicare il grado e la durezza della lega o la composizione del materiale della parte originale.
- Fornire carico, velocità, temperatura e condizioni ambientali per la convalida del fotovoltaico.
- Definire i criteri di accettazione: metodo di misurazione, rapporto materiale, certificati di terze parti.
- Fornire una previsione del volume e un lead time target in modo che il fornitore possa pianificare i cicli di fusione.
| Campo delle specifiche | Perché è importante |
| Foro, diametro esterno, lunghezza, flangia | Definisce l'adattamento e previene le correzioni della lavorazione prima dell'assemblaggio |
| Grado e durezza della lega | Imposta il limite di carico e il comportamento di usura |
| Tipo di lubrificante e modello delle tasche | Imposta l'attrito, l'intervallo di temperatura e la qualità della pellicola |
| Carico, velocità, temperatura, ambiente | Convalida la classificazione FV e la durata di servizio prevista |
| Rapporti di prova e certificati | Definisce i limiti di accettazione, tracciabilità e responsabilità |
Quando una boccola personalizzata non rientra nelle dimensioni standard del catalogo, fornire il riferimento standard più vicino e le dimensioni modificate. Ciò riduce i tempi di valutazione e fornisce al fornitore una base di riferimento per la tolleranza e il comportamento del materiale. Vedi il guida alle boccole in bronzo personalizzate con dimensioni e tolleranze non standard per i dettagli.
Domande frequenti
Quanto dura una boccola in bronzo autolubrificante OEM?
La durata dipende dal valore PV, dalla durezza dell'albero e dalla formazione di una pellicola di trasferimento stabile durante il rodaggio. Le boccole in bronzo incorporate in grafite ben progettate funzionano comunemente per migliaia di ore sotto carichi costanti; le applicazioni ad alto carico momentaneo si affidano alle stesse tasche di lubrificante per ricostruire la pellicola dopo ogni evento.
Queste boccole possono funzionare completamente senza olio?
Sì, ma la superficie necessita comunque di un breve periodo di rodaggio durante il quale il lubrificante incorporato viene trasferito sull'albero. Dopo che si è formata la pellicola di trasferimento, la boccola funziona a secco con un coefficiente di attrito compreso tra 0,05 e 0,12 contro un albero in acciaio adeguatamente rifinito.
Quali dimensioni devono apparire sul disegno?
Come minimo, il foro, il diametro esterno, la lunghezza, le dimensioni della flangia, gli smussi e le relative tolleranze. Aggiungere finitura superficiale e rotondità al foro, poiché queste controllano direttamente la formazione della pellicola e l'uniformità dell'usura.
Come viene verificata la qualità della lega in un programma OEM?
La spettroscopia in fase di fusione conferma la composizione prima del versamento e i test periodici condotti da terzi confermano le proprietà meccaniche. Gli acquirenti dovrebbero richiedere certificati di test dei materiali per ogni consegna e, per i programmi critici, un rapporto di ispezione indipendente.
Se un prodotto standard non corrisponde al caso di carico, inviare il disegno e le condizioni operative. Shuangnuo può citare un progetto OEM basato sulla propria lega fusa, lavorazione interna e controllo di qualità documentato.
Contattaci //
Hai domande? Mettiti in contatto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. è specializzato nella produzione di vari prodotti per boccole in lega di rame auto-lubrificanti
Collegamenti rapidi
Prodotti correlati
Contatto
- Aggiungere: N. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Provincia di Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cuscinetti in lega di rame auto-lubrificanti personalizzati
