-
 Cuscinetto lubrificante in solido JDB Cuscinetti senza olio con boccola in ottone autolubrificante JDB650
-
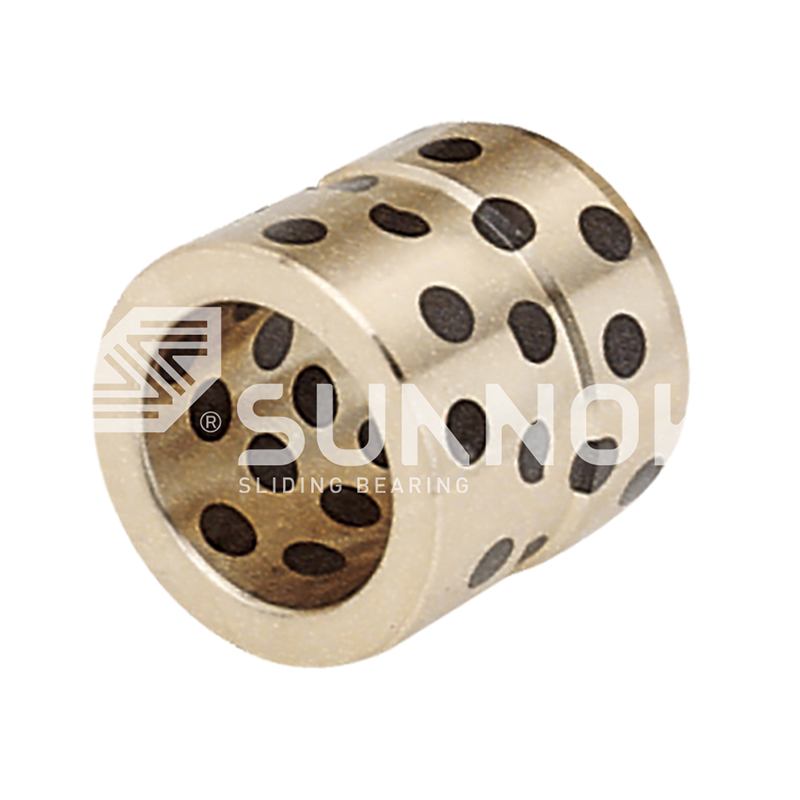 Cuscinetto lubrificante in solido JDB High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 Cuscinetto lubrificante in solido JDB Boccola in bronzo con flangia centrale con inserti in grafite solida Cuscinetto liscio senza olio per attrezzature per stampi e automazione JEGB/JEGBK
-
 Cuscinetto lubrificante in solido JDB Cuscinetto a manicotto scorrevole tappato grafite autolubrificante tubolare del bronzo della boccola JPBW, JPBF
-
 Cuscinetto lubrificante in solido JDB Cuscinetto antiusura rettangolare in bronzo grafite incorporato, piastra guida in bronzo esente da manutenzione per stampo JTWP
-
 SF-1 cuscinetto oilless Boccola autolubrificante in fibra intrecciata SF-TEX, cuscinetto liscio avvolto in tessuto
-
 SF-2 Cuscinetto lubrificante di confine SF-2SP Striscia di usura auto-lubrificante delle dimensioni metriche standard con PTFE
-
 Cuscinetto bi-metale JF-800 JF-20 Alluminio ad alte prestazioni + Cuscinetto in lega di acciaio al carbonio per macchinari industriali


Come selezionare i cuscinetti autolubrificanti per stampi e macchine per stampaggio a iniezione
Notizie del settore-Uno stampo a iniezione che esegue un ciclo di 25 colpi al minuto muove i suoi perni di espulsione attraverso le boccole di guida più di mille volte all'ora. Su una pressa da 550 tonnellate, tali boccole sopportano pressioni superficiali locali comprese tra 15 e 30 MPa, funzionano a temperature dello stampo comprese tra 60 e 120°C e non ricevono mai grasso dopo l'assemblaggio. La scelta dei cuscinetti autolubrificanti per stampi e macchine per stampaggio a iniezione inizia con l'accettazione del fatto che la boccola deve fornire la propria lubrificazione per tutta la vita dell'utensile.
Un cuscinetto autolubrificante è un cuscinetto scorrevole con lubrificante solido, solitamente grafite, PTFE o solfuro metallico, incorporato in una matrice in lega di rame o acciaio e progettato per funzionare senza olio o grasso esterno per tutta la sua durata.
Il processo di selezione è un elenco di controllo composto da cinque elementi: carico e valore PV, temperatura, standard di tolleranza e albero, tipo di movimento e praticità di montaggio. La maggior parte dei guasti allo stampo sono riconducibili a un parametro saltato, solitamente il carico.
Abbinare prima il carico e il valore PV
Il primo fattore di selezione è la capacità di carico e il valore PV, poiché una boccola di guida che non può sopravvivere alla pressione superficiale locale fallirà, indipendentemente da quanto bene sia progettato il resto dello stampo.
La valutazione PV è la pressione in MPa moltiplicata per la velocità di scorrimento in metri al secondo. Le posizioni delle guide dello stampo funzionano lentamente, solitamente da 0,05 a 0,3 m/s, quindi la pressione domina il calcolo. La pressione superficiale locale sui perni di espulsione nelle parti ad alto compattamento può raggiungere da 20 a 50 MPa, ben oltre il limite di una semplice boccola in polimero. Una lega di rame fusa con tappi di grafite gestisce questa combinazione perché la matrice di bronzo sostiene il carico mentre la grafite fornisce una lubrificazione continua.
Confrontare i limiti di carico statico tipici delle quattro principali famiglie di cuscinetti utilizzati negli stampi:
Capacità di carico statico tipica per serie
Bronzo fuso JDB 250MPa
JF bimetallico 200 MPa
SF1 PTFE bronzo 140MPa
FB090 avvolto 120 MPa
I valori sono capacità di carico statico tipiche per le qualità standard; verificare rispetto al rapporto di prova del materiale per la lega selezionata.
Il bronzo fuso è l'impostazione predefinita per le posizioni dell'espulsore e della guida. Il meccanismo a pellicola di trasferimento dei cuscinetti a lubrificazione solida JDB spiega perché questa famiglia funziona così bene nelle applicazioni di stampi lenti e ad alta pressione.
250MPa capacità di carico statico, bronzo fuso JDB
2,5 MPa·m/s Limite PV per la marcia a secco
300°C temperatura massima di servizio
Confermare la temperatura e l'esposizione chimica
Il secondo fattore è la temperatura, poiché il lubrificante solido e la matrice del cuscinetto hanno ciascuno limiti termici definiti che decidono quale serie è sicura da specificare.
La scelta della resina imposta la temperatura dello stampo:
- Resine di base: temperature dello stampo da 40 a 80°C.
- Tecnopolimeri: temperature dello stampo da 80 a 120°C.
- Aree del canale caldo e degli otturatori: sedi dei cuscinetti a temperature comprese tra 150 e 200°C.
Un cuscinetto SF1 a base di PTFE rimane entro i limiti nominali fino a circa 250°C continui, mentre i gradi di bronzo incorporati in grafite mantengono il film lubrificante a 300°C o più.
Al di sopra dei 200°C, il bronzo incorporato in grafite dura più a lungo dei cuscinetti a base di PTFE, perché la grafite non si ossida in modo apprezzabile al di sotto dei 450°C, mentre il PTFE inizia a perdere il supporto del carico intorno ai 260°C.
Anche l’esposizione chimica è importante. Nelle celle di stampaggio in cui gli operatori puliscono i pilastri di guida con solvente o in cui il lavaggio rientra nel programma, ordinare varianti in acciaio inossidabile o sigillate in modo che i detergenti non possano eliminare il lubrificante solido dai bordi aperti.
Verificare la durezza dell'albero, la finitura e gli standard di tolleranza
La terza porta è l'accoppiamento tribologico, perché il cuscinetto è buono quanto l'albero che scorre contro di esso e la classe dimensionale deve corrispondere allo standard dello stampo utilizzato in officina.
La durezza dell'albero per i perni di espulsione e le colonne di guida deve essere compresa tra 45 e 55 HRC. Al di sotto di 40 HRC, le particelle di grafite dura incastonate nel bronzo agiscono come una lima su un albero morbido. La finitura superficiale deve essere Ra compresa tra 0,4 e 0,8 micron. Le finiture più ruvide raschiano via la pellicola di trasferimento; le finiture a specchio non danno alla pellicola nulla a cui legarsi. I perni di estrazione cromati o nitrurati sono l'abbinamento standard per i cuscinetti di guida JDB negli stampi automobilistici.
Per gli utensili automobilistici, ordinare il cuscinetto di guida con la stessa funzione di adattamento della forma dello standard NAAMS.
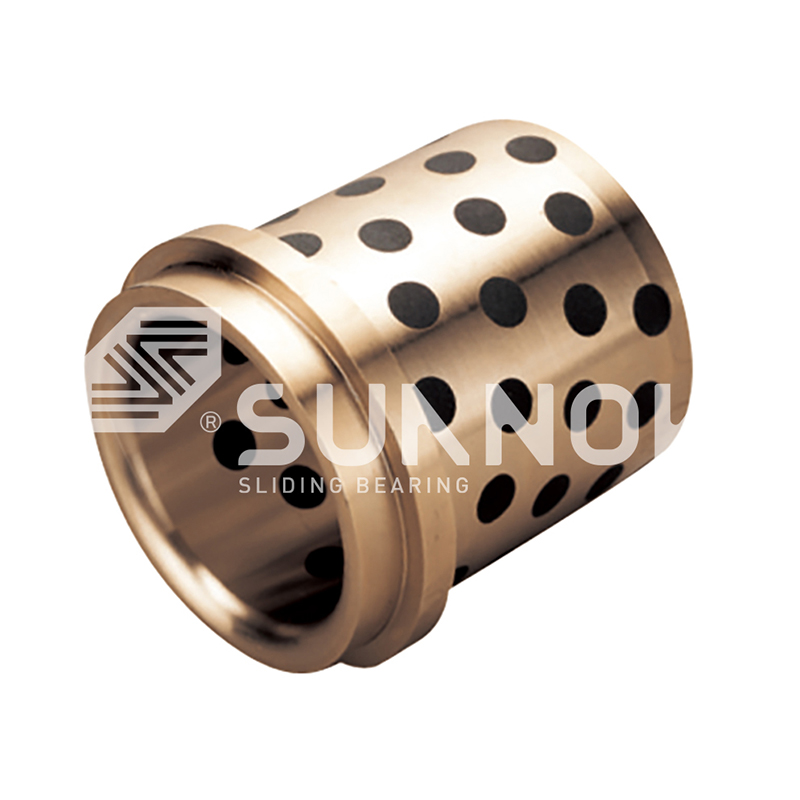 Boccola in bronzo con tappo in grafite a doppia flangia con adattamento sagomato NAAMS Questa boccola in bronzo a doppia flangia è conforme agli standard degli utensili NAAMS e fornisce una posizione assiale bidirezionale senza hardware aggiuntivo. I suoi tappi in grafite consentono un funzionamento esente da manutenzione con carichi pesanti, rendendolo un sostituto diretto delle guide per matrici automobilistiche. Visualizza il prodotto →
Per le macchine europee, utilizzare il profilo DIN 9834 e le versioni flangiate metriche (JFB650, JFBB) coprono il montaggio a foro passante.
 Boccola a collare in ottone esente da manutenzione conforme a DIN 9834 con inserti in grafite Questa boccola con collare DIN 9834 offre una posizione assiale positiva per gli utensili per presse europei. Il corpo in ottone con inserti in grafite funziona senza lubrificazione esterna e il collare semplifica l'installazione: basta verificare l'adattamento dell'alloggiamento H7 e i limiti della forza di pressione. Visualizza il prodotto →
| Posizione | Durezza dell'albero | Finitura superficiale | Serie preferita |
| Perno guida dell'espulsore | Da 50 a 55 HRC | Ra 0,4 micron | JEGB/JOSG |
| Pilastro guida | Da 45 a 50 HRC | Ra 0,6 micron | GB61/DIN 9834 |
| Piastra antiusura scorrevole | Minimo 45HRC | Ra 0,8 micron | EBREO/JPBW |
| Asta di espulsione idraulica | Da 55 a 60 HRC | Ra 0,4 micron | SF1D |
Verificare la tolleranza del diametro interno del cuscinetto rispetto al diametro effettivo del perno prima di lavorare l'alloggiamento. Un errore di interferenza di 0,02 mm si manifesta come un eiettore grippato entro i primi 100 cicli.
Quando ordini da Zhejiang Shuangnuo Bearing Technology Co., Ltd., il rapporto di prova del materiale conferma il grado della lega e le proprietà meccaniche per ogni lotto.
Abbina la serie al profilo di movimento
Il quarto cancello è di tipo mobile, poiché le corse degli espulsori, i pilastri di guida, le guide di scorrimento e gli espulsori idraulici impongono combinazioni molto diverse di pressione e velocità.
I meccanismi di espulsione rappresentano le posizioni di carico più elevato e velocità più bassa in uno stampo. I cuscinetti della guida dell'espulsore JEGB e JEGBK utilizzano bronzo fuso con tappi in grafite, lavorati per adattarsi al gruppo piastra dell'espulsore.
 Boccola in bronzo con flangia centrale con grafite solida per stampi e automazione Progettata per meccanismi di espulsione e automazione, questa boccola a flangia centrale fornisce un riferimento assiale a punto singolo mentre gli inserti in grafite gestiscono carichi statici elevati e scorrimento a bassa velocità. È adatto a posizioni in cui la pressione superficiale supera i 20 MPa senza olio. Visualizza il prodotto →
Bronzo fuso con tappi in grafite (JDB)
Scegliere per perni di espulsione, pilastri di guida e piastre antiusura con velocità inferiore a 0,3 m/s con pressione superficiale superiore a 20 MPa. Elevato carico statico, tolleranza alle alte temperature, basso attrito una volta formata la pellicola di trasferimento di grafite.
PTFE-bronzo su acciaio (SF1)
Scegliete posizioni più veloci e leggere come aste di espulsione idraulica, alberi di pompe a ingranaggi e slitte che funzionano a velocità superiori a 0,3 m/s. Attrito inferiore e funzionamento più silenzioso, ma controllare il limite di temperatura continua di 250°C.
Regola pratica: inferiore a 0,3 m/s con pressione superiore a 20 MPa è territorio JDB; sopra 0,3 m/s con carichi leggeri è territorio SF1; le forti forze idrauliche oscillanti richiedono la serie bimetallica JF con supporto in acciaio.
Confermare i dettagli di lavorazione, montaggio e manutenzione
Il quinto passaggio è pratico: verificare che la boccola possa essere fissata all'alloggiamento, installata senza danni ai bordi e ispezionata durante la manutenzione programmata dello stampo.
Le qualità di bronzo fuso funzionano bene, il che significa che è possibile rifinire il foro con l'esatta tolleranza dell'alloggiamento dopo che l'alloggiamento stesso è stato saldato o riparato. Questo flusso di lavoro produce una decisione di selezione ripetibile per qualsiasi stampo o macchina per lo stampaggio:
- Definire il ciclo di lavoro: corse al minuto, lunghezza della corsa e ore di funzionamento all'anno.
- Calcolare la pressione superficiale massima e la velocità di scorrimento sulla sede del cuscinetto.
- Registrare la temperatura più calda sostenuta nella posizione del cuscinetto, non la temperatura della superficie dello stampo.
- Specificare la durezza dell'albero, la finitura superficiale e lo standard di tolleranza: metrico, NAAMS o DIN.
- Selezionare la serie e la geometria del cuscinetto: cilindrico, flangiato, rondella reggispinta o piastra antiusura.
- Confermare le tolleranze di lavorazione e richiedere rapporti sui test dei materiali prima della produzione.
Questi cuscinetti sono progettati esenti da manutenzione, ma l'albero di accoppiamento no. Ispezionare l'albero per eventuali rigature o ruggine ad ogni finestra di manutenzione programmata, rimuovere la polvere abrasiva e sostituire la boccola quando il gioco di esercizio raggiunge il limite di usura originale. Rilubrificare un cuscinetto in grafite incorporata con grasso è solitamente un errore, perché il grasso attira la polvere dello stampo, modifica il regime di attrito e impedisce la formazione della pellicola di trasferimento di grafite. Su richiesta sono disponibili rapporti di test di terze parti riguardanti la composizione del materiale e le proprietà meccaniche.
Domande frequenti
Quale cuscinetto autolubrificante è il migliore per i perni guida dell'estrattore?
I cuscinetti della guida dell'estrattore in bronzo fuso JDB come JEGB, JEGBK e JOSG sono la scelta standard, perché i perni dell'estrattore sono lenti, ad alta pressione e caldi. I tappi in grafite forniscono una pellicola di trasferimento continuo mentre la matrice in bronzo sostiene il carico.
Quale durezza dell'albero richiede un cuscinetto autolubrificante?
Specificare da 45 a 55 HRC con una finitura superficiale da Ra 0,4 a 0,8 micron. Gli alberi più morbidi vengono tagliati dalle particelle dure di grafite e le superfici ruvide impediscono l'adesione della pellicola di trasferimento.
Questi cuscinetti possono funzionare completamente a secco?
SÌ. Il lubrificante solido incorporato è il sistema di lubrificazione. Il cuscinetto forma una pellicola di trasferimento sull'albero durante le prime ore di funzionamento, dopodiché il funzionamento a secco è normale. Non aggiungere grasso a meno che il fornitore non specifichi una versione con lubrificazione ibrida.
Quanto dura un cuscinetto di guida autolubrificante?
A 20 MPa e 0,1 m/s, una boccola di guida JDB generalmente supera le 10.000 ore di funzionamento prima che il gioco superi la tolleranza. Mantenere la pressione per la velocità al di sotto di 2,5 MPa m/s e monitorare il gioco dell'albero durante la manutenzione programmata.
Per una visione completa delle famiglie JDB, SF1, JF e FB090, confrontare i catalogo cuscinetti autolubrificanti .
Contattaci //
Hai domande? Mettiti in contatto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. è specializzato nella produzione di vari prodotti per boccole in lega di rame auto-lubrificanti
Collegamenti rapidi
Prodotti correlati
Contatto
- Aggiungere: N. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Provincia di Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cuscinetti in lega di rame auto-lubrificanti personalizzati
