-
 Cuscinetto lubrificante in solido JDB Cuscinetti senza olio con boccola in ottone autolubrificante JDB650
-
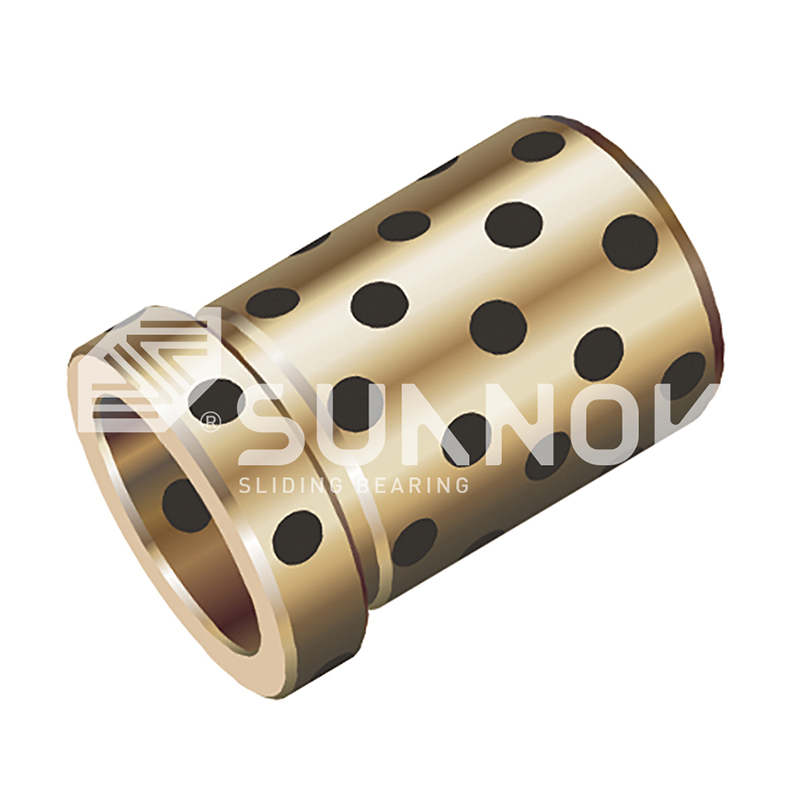 Cuscinetto lubrificante in solido JDB JGBF Brass Oilless Ejector Flanged Guide Bearings Bushings
-
 Cuscinetto lubrificante in solido JDB Cuscinetto a manicotto scorrevole tappato grafite autolubrificante tubolare del bronzo della boccola JPBW, JPBF
-
 Cuscinetto lubrificante in solido JDB Blocco antiusura in bronzo grafite senza flangia, piastra guida quadrata in bronzo autolubrificante JESW
-
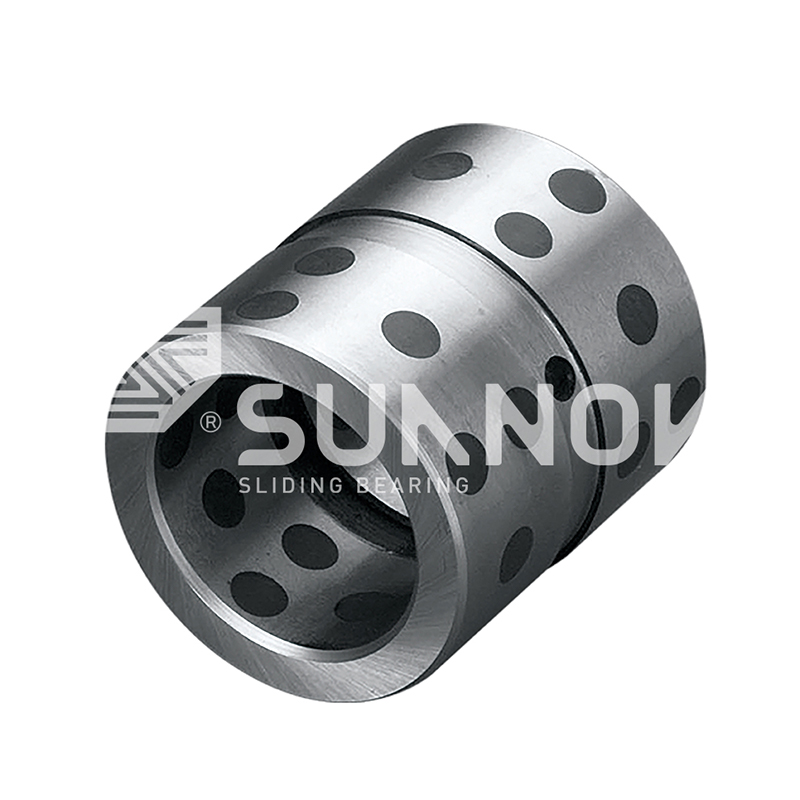 Cuscinetto lubrificante in solido JDB Boccola senza olio a base di acciaio JDB-5, boccola in acciaio inserita in grafite
-
 Cuscinetto bimetallico che ristrutva l'olio 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
-
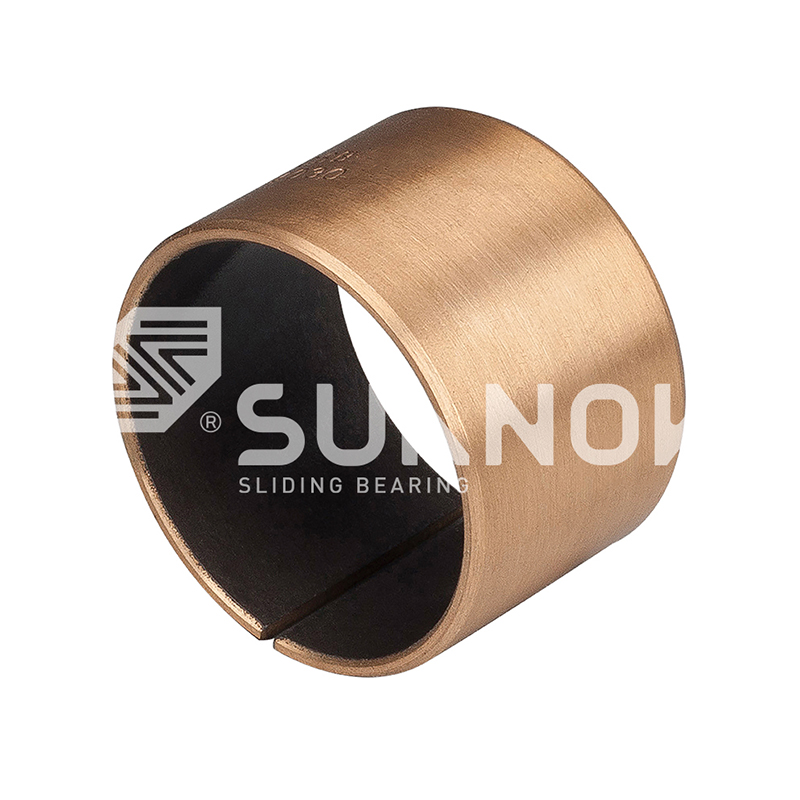
 Cuscinetto bi-metale JF-800 JF-20 Alluminio ad alte prestazioni + Cuscinetto in lega di acciaio al carbonio per macchinari industriali


Produzione di cuscinetti autolubrificanti: fattori chiave di produzione e ispezione
Notizie del settore-Il banco di ispezione è il luogo in cui un cuscinetto autolubrificante guadagna la sua durata nominale, ma le decisioni che ne determinano la durata vengono prese molto prima. Una boccola di una matrice di stampaggio specifica per 20.000 corse che grippa a 3.000 è raramente un guasto al lubrificante; si tratta di un errore di fabbricazione: una lega versata fuori grado, un tappo di grafite che si è allentato nella sua sede o un foro finito oltre la sua tolleranza. Nella produzione di cuscinetti autolubrificanti, la qualità viene fissata nel forno, nella pressa e nel calibro, molto prima che il pezzo raggiunga la macchina.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. gestisce la fusione di leghe di rame, la sinterizzazione, la lavorazione CNC e l'ispezione finale sotto lo stesso tetto. Questa integrazione non è un'affermazione di marketing; è il fulcro del controllo qualità dei cuscinetti, poiché gli stessi controlli del materiale e l'accettazione possono seguire ogni famiglia di prodotti dalla fusione alla boccola finita.
Fusione di leghe di rame: il primo cancello di qualità
La capacità di carico e la resistenza all'usura di un cuscinetto autolubrificante vengono fissate nel forno fusorio, prima dell'inizio di qualsiasi lavorazione. La matrice di rame (bronzo allo stagno, bronzo all'alluminio o ottone fuso secondo i gradi nazionali standard) determina la durezza, la resistenza al grippaggio e il comportamento sotto carico sui bordi.
Shuangnuo produce i propri grezzi in lega di rame mediante fusione centrifuga, fusione continua e fusione in stampi metallici. La fusione centrifuga confeziona la microstruttura per grezzi cilindrici densi; la colata continua fornisce barre uniformi per lunghe tirature; la fusione in stampi metallici forma forme quasi nette con meno scarti. Ogni percorso cambia la porosità e l'orientamento dei grani, quindi il metodo di fusione è di per sé una decisione in termini di prestazioni.
Durezza Brinell tipica delle leghe di rame nei cuscinetti autolubrificanti (HB)
Valori medi tipici; l'accettazione della produzione si basa sul certificato di prova spettrometrica per ciascuna colata.
Il processo di incorporamento JDB: lubrificante solido in una matrice di rame
I cuscinetti solidi autolubrificanti JDB funzionano perché i tappi in grafite o composti posizionati con precisione sono bloccati meccanicamente in un corpo in lega di rame fuso. Le tasche vengono forate dopo la fusione, quindi i tappi vengono pressati con interferenza controllata in modo che rimangano posizionati in caso di vibrazioni, urti e cicli termici.
Un cuscinetto autolubrificante è un cuscinetto scorrevole in cui un lubrificante solido, tipicamente grafite o un composto a base di grafite, è incorporato o disperso attraverso la parete del cuscinetto, consentendo al cuscinetto di funzionare senza una fornitura continua di olio esterno per periodi prolungati.
Due parametri dominano la fase di incorporamento. Il rapporto dell'area del tampone bilancia l'attrito con la capacità di carico: una maggiore superficie del lubrificante riduce l'attrito ma indebolisce la matrice, quindi il disegno deve rispettare il rating PV del cuscinetto. La ritenzione del tappo decide la sopravvivenza sotto carichi d'urto; un tappo che si ritira distrugge sia la boccola che l'albero di accoppiamento. La pellicola di trasferimento che si forma durante il rodaggio è ciò che rende il cuscinetto esente da manutenzione, come dettagliato nel ns analisi del principio di funzionamento del JDB .
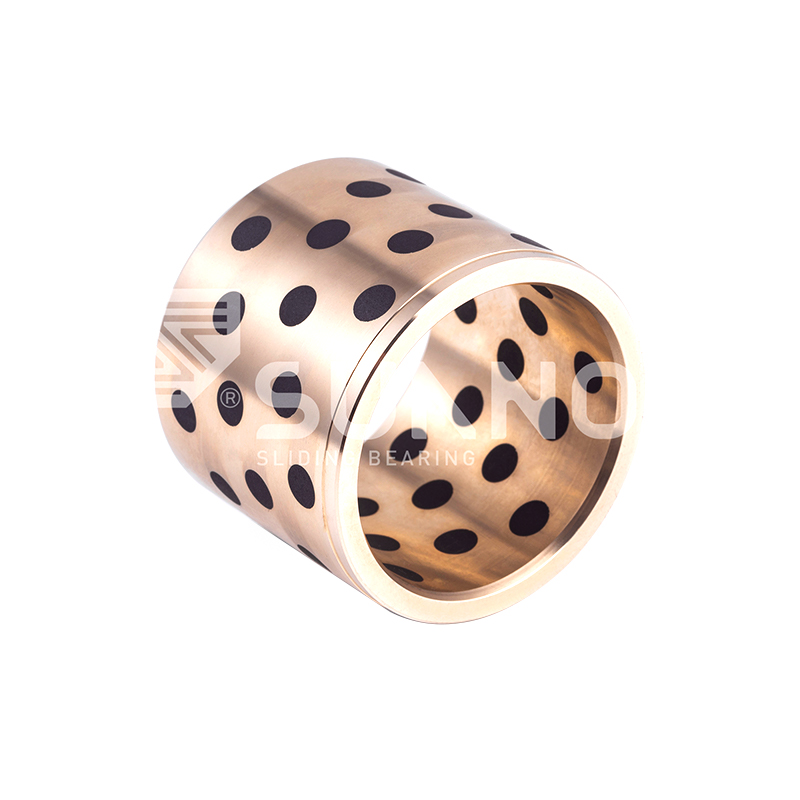 Boccola in ottone autolubrificante JDB650 con lubrificante solido incorporato Questa boccola in ottone utilizza una lega CuZn24Al6 con tappi di grafite incorporati per formare una pellicola di trasferimento a basso attrito, rendendola adatta per applicazioni a carico elevato, a bassa velocità e difficili da lubrificare senza olio esterno. Visualizza il prodotto →
Cuscinetti bimetallici sinterizzati: supporto in acciaio, funzione bronzo
I cuscinetti bimetallici sinterizzati combinano un supporto in acciaio per resistenza strutturale con uno strato di bronzo poroso sinterizzato a temperatura controllata e quindi impregnato con lubrificante solido. Il guscio in acciaio sostiene il carico; lo strato di bronzo gestisce l'attrito e tollera piccoli disallineamenti.
La serie 200-B utilizza un supporto in acciaio, polvere sinterizzata a base di rame e lubrificante solido disperso per attrezzature edili pesanti. La famiglia JF-800, che comprende il JF750 senza piombo e il JF20 ad alto contenuto di alluminio, si rivolge alle pompe idrauliche e alle pompe a ingranaggi dove la resistenza alla fatica e la conformabilità sono entrambe fondamentali.
4 percorsi di colata: centrifuga, continua, in forma metallica e sinterizzazione
3 portelli di ispezione spettrale per calore
80 Macchine utensili CNC nel reparto di produzione
 Cuscinetto bimetallico JF-800 con lega CuPb10Sn10 per uso intensivo Progettato per lo scorrimento a bassa velocità per impieghi gravosi, questo cuscinetto con supporto in acciaio con uno strato sinterizzato di rame-piombo-stagno offre un'eccellente resistenza all'usura e tolleranza agli urti per apparecchiature industriali esigenti. Visualizza il prodotto →
Cuscinetti in bronzo avvolti: precisione da nastro laminato
I cuscinetti in bronzo avvolti sono formati mediante laminazione di nastri di bronzo in forme cilindriche o flangiate, con lo strato lubrificante applicato prima della formatura. Poiché sulla superficie interna sono presenti tasche di lubrificante in rilievo, i controlli critici riguardano l'allineamento delle giunzioni, le condizioni dei bordi e l'integrità dell'avvolgimento dopo la formatura.
La famiglia FB090 comprende boccole metriche standard rivestite in bronzo; la variante FB08G utilizza una struttura in acciaio-grafite per carichi sui bordi più pesanti. Le versioni con guarnizione e flangia estendono la gamma agli alberi rotanti e alternativi.
Per i cuscinetti in bronzo avvolti, la coerenza dimensionale deriva dall'utensileria e dal nastro, non dalla lavorazione. Questo è il motivo per cui il processo domina la produzione di boccole metriche standardizzate in grandi volumi.
 FB090 Cuscinetto rivestito in bronzo con tasche di lubrificazione diamantate Formata da una striscia di bronzo CuSn8 con dentellature a forma di diamante che trattengono il grasso, questa boccola autolubrificante offre lunga durata ed elevata capacità di carico per applicazioni edili e automobilistiche. Visualizza il prodotto →
Lavorazioni dimensionali e protocollo di ispezione finale
Il protocollo di ispezione finale decide se un cuscinetto raggiunge il servizio valutato al valore PV di progetto o si guasta prematuramente. I tre controlli decisivi sono la tolleranza dimensionale, la finitura superficiale e la copertura del lubrificante.
Gli oltre 80 torni CNC e centri di lavoro di Shuangnuo mantengono fori, facce di flangia e lamature per dimensioni metriche standard e disegni personalizzati. Poiché la stessa attrezzatura taglia direttamente da pezzi grezzi fusi internamente, la verifica dimensionale rimane coerente dal prototipo al lotto di produzione.
| Punto di ispezione | Metodo | Criterio |
| Composizione della lega | Spettrometro, tre porte | Limiti di grado per standard |
| Solidità del lancio | Controllo visivo ed ultrasonico | Nessuna porosità o ritiro |
| Incorporamento di lubrificante | Copertura del tappo, test di ritenzione | Rapporto dell'area e profondità della seduta |
| Legame a strato sinterizzato | Campionamento a taglio e sbucciatura | Forza di adesione dello strato |
| Dimensioni | Calibri, CMM | ID, DE, flangia secondo disegno |
| Finitura superficiale | Profilometro | Ra entro le specifiche |
- Selezione delle materie prime e calcolo del calore
- Fusione con controllo spettrometro di carica del forno
- Colata mediante percorso centrifugo, continuo o in lingottiera metallica
- Lavorazioni di sgrossatura e finitura su attrezzature CNC
- Incorporamento di lubrificante solido o finitura di strati sinterizzati
- Accettazione dimensionale e materiale finale
Fusioni, sinterizzati o rivestiti: adattare il percorso all'applicazione
Nessun singolo percorso di produzione domina ogni applicazione. I cuscinetti fusi in stile JDB sopportano carichi d'urto pesanti, le parti bimetalliche sinterizzate si adattano a sistemi idraulici e alternativi ad alto volume e le boccole in bronzo avvolte offrono precisione economica in dimensioni metriche standardizzate.
Cast e incorporato (JDB)
Il lubrificante solido si inserisce in una matrice di rame fuso.
Elevata tolleranza agli urti e ai carichi marginali.
Utilizzo tipico: matrici per stampaggio, stampi, macchinari pesanti.
Bimetallico sinterizzato (JF-800, 200-B)
Supporto in acciaio con strato di bronzo sinterizzato.
Elevata resistenza alla fatica e ritenzione del lubrificante.
Utilizzo tipico: pompe idrauliche, pompe ad ingranaggi.
Bronzo avvolto (FB090)
Nastro laminato con strato lubrificante applicato.
ID coerenti in dimensioni metriche a volume elevato.
Utilizzo tipico: boccole standard, applicazioni di guida.
Tutti e tre i percorsi condividono un requisito: un fornitore che controlla il proprio materiale e la propria lavorazione può offrire la stessa tracciabilità per una parte di catalogo e un disegno personalizzato e può supportarlo con un autorevole rapporto di test di terze parti.
Domande frequenti
Qual è l'ispezione più critica nella produzione di cuscinetti autolubrificanti?
La verifica della composizione del materiale mediante spettrometro è la più critica, poiché una deviazione della lega non può essere corretta successivamente. Il controllo a tre porte - carico del forno, metallo fuso prima della colata e fusione finita - protegge ogni fase successiva del processo.
In che modo il metodo di fusione influisce sulle prestazioni dei cuscinetti?
Il metodo di fusione controlla la densità e la porosità della microstruttura. La colata centrifuga produce grezzi cilindrici densi per boccole per carichi pesanti, la colata continua fornisce barre uniformi e la colata in stampi metallici produce forme quasi nette con meno spreco di materiale.
Come vengono tenuti in posizione i tappi del lubrificante solido?
Le tasche vengono lavorate a un diametro e una profondità controllati dopo la fusione e i tappi di grafite o composto vengono pressati con interferenza. La ritenzione viene verificata mediante controlli della profondità di seduta e prove di taglio su parti rappresentative.
Un cliente può richiedere dimensioni personalizzate e rapporti di prova?
SÌ. I produttori con fusione interna e lavorazione CNC possono produrre dimensioni non standard dai disegni dei clienti e fornire autorevoli rapporti di test di terze parti riguardanti la composizione del materiale e le proprietà meccaniche.
Contattaci //
Hai domande? Mettiti in contatto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. è specializzato nella produzione di vari prodotti per boccole in lega di rame auto-lubrificanti
Collegamenti rapidi
Prodotti correlati
Contatto
- Aggiungere: N. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Provincia di Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cuscinetti in lega di rame auto-lubrificanti personalizzati
