-
 Cuscinetto lubrificante in solido JDB Boccola in bronzo autolubrificante con flangia a gradini Cuscinetto a manicotto scorrevole tappato in grafite JOSG
-
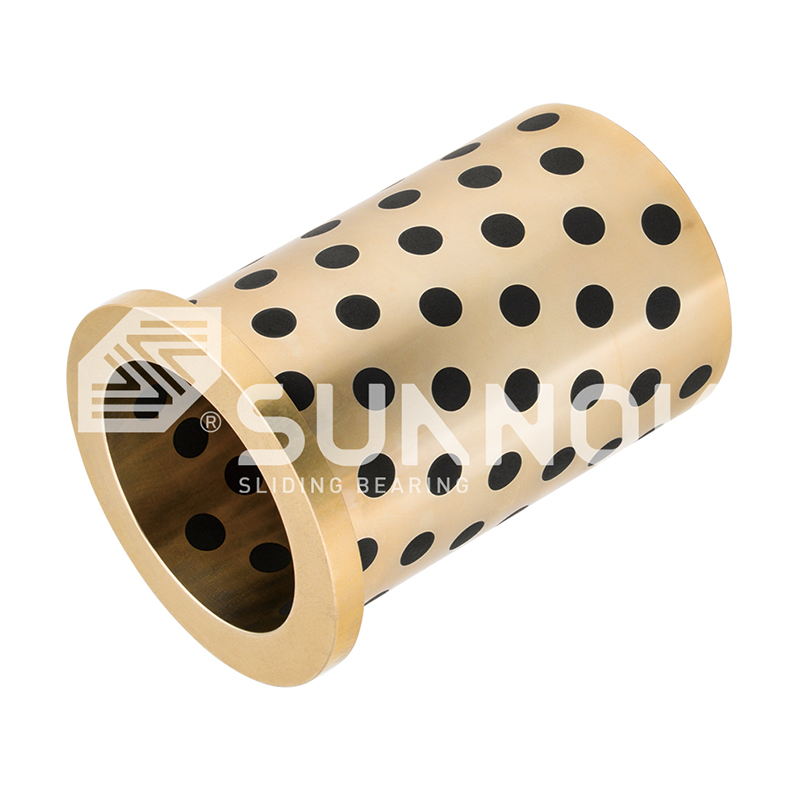 Cuscinetto lubrificante in solido JDB Cuscinetto a manicotto scorrevole tappato in grafite con boccola in bronzo autolubrificante a una flangia JEFW
-
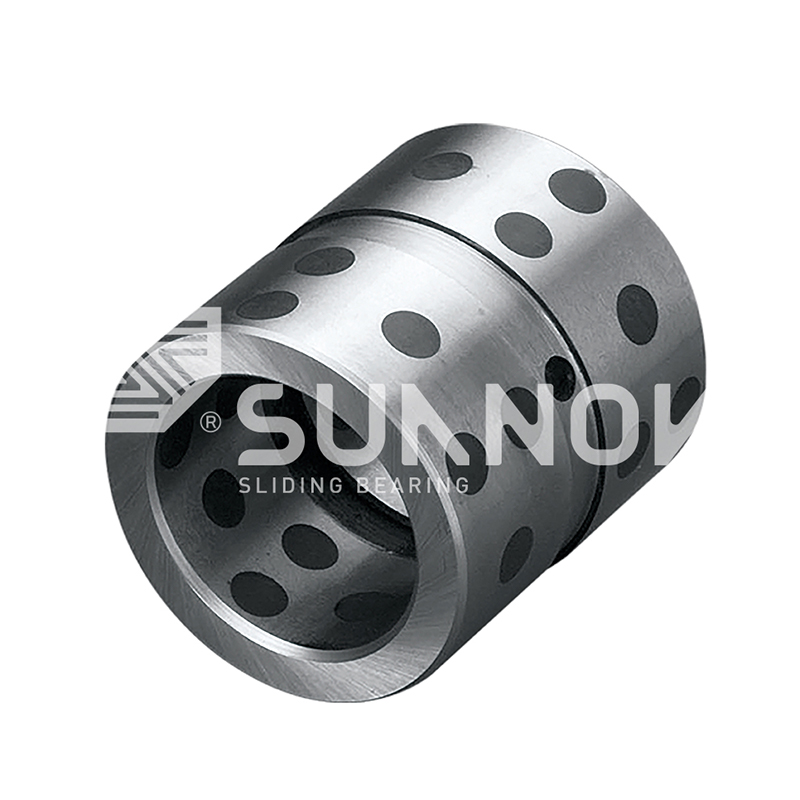 Cuscinetto lubrificante in solido JDB Boccola senza olio a base di acciaio JDB-5, boccola in acciaio inserita in grafite
-
 Cuscinetto bimetallico che ristrutva l'olio Boccola composita autolubrificante flangiata, boccola flangiata senza olio 200#F
-

-
 SF-1 cuscinetto oilless Rondella di spinta metrica standard SF-1 | Attrito basso, cuscinetto a carico alto
-

-
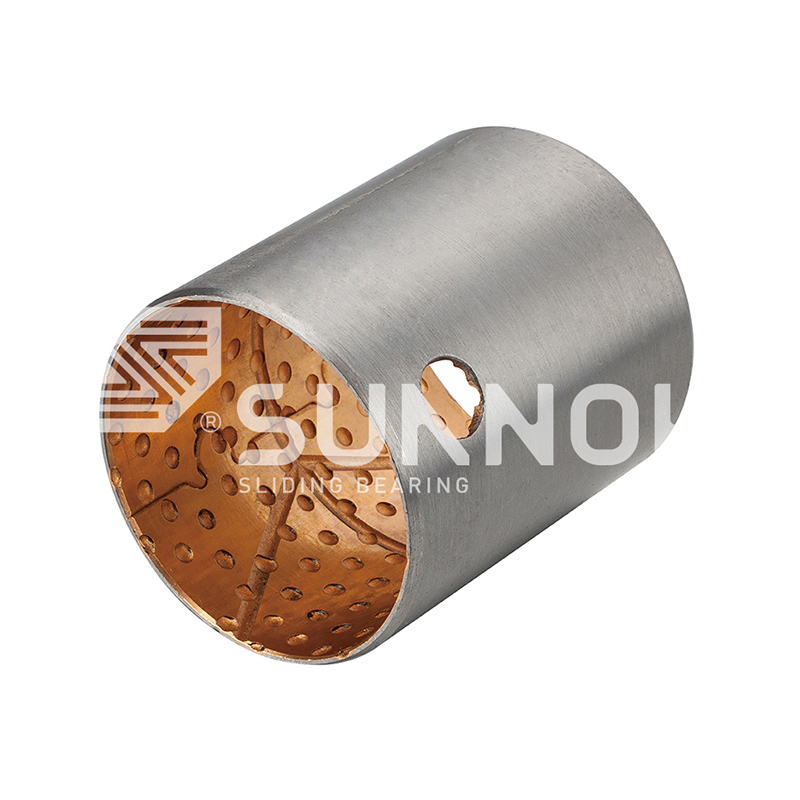 Cuscinetto bi-metale JF-800 JF-750 Cuscinetto bi-metal di auto-lubrificazione senza piombo per motori pesanti a basso attrito


Cosa dovrebbero considerare gli acquirenti quando acquistano cuscinetti autolubrificanti personalizzati
Notizie del settore-Un tecnico degli acquisti apre tre preventivi per una boccola scorrevole personalizzata con lo stesso diametro interno, diametro esterno e lunghezza nominali. I prezzi unitari differiscono di quasi il 40%, ma nessuno dei preventivi indica la qualità del materiale, un limite PV o la durezza dell'albero richiesta. Sei mesi dopo, la parte più economica viene estratta da una pressa per stampaggio con un foro usurato e un perno rigato. Il costo reale di tale risparmio comprende un arresto non pianificato, due turni di tecnici e un albero sostitutivo.
Questa sequenza si ripete nei laboratori di stampi, nei costruttori di pompe idrauliche e nelle linee di macchine edili. I cuscinetti autolubrificanti sembrano semplici, ma le specifiche al loro interno determinano se il componente sopravvive.
Definire il volume operativo prima di confrontare i preventivi
La prima specifica da fissare è il carico meccanico, espresso come carico specifico, velocità di scorrimento e il loro prodotto, il valore PV. Ogni sistema di materiale ha un PV massimo al di sopra del quale il film lubrificante solido si rompe e l'usura accelera bruscamente.
- Intervallo di carico radiale, compresi i picchi di impatto e carico laterale
- Velocità di scorrimento e tipo di movimento: rotatorio, oscillante o alternativo
- Intervallo di temperatura dell'interfaccia e condizioni ambientali
- Grado del materiale dell'albero, durezza e finitura superficiale
PV = pxv p in N/mm2, v in m/s. Quando il PV calcolato supera il limite a secco del materiale, il cuscinetto si surriscalda, perde la pellicola di trasferimento e si usura in modo esponenziale.
Non lasciare che il fornitore indovini questi valori. Un produttore responsabile chiede informazioni su carico, velocità e temperatura prima di fornire un preventivo. Se un venditore valuta il tuo pezzo senza una sola domanda di ingegneria, il cuscinetto è già stato progettato in modo errato.
Abbina il sistema dei materiali alla finestra di servizio
Un cuscinetto autolubrificante non è una classe di materiali; si tratta di un insieme di famiglie costruttive, ciascuna con una specifica finestra di dazio. I cuscinetti fusi incorporati nel solido incorporano tappi di lubrificante solido in un corpo in bronzo o ottone, assorbono i carichi d'urto e dominano le applicazioni di guida dello stampo, espulsore e piastre antiusura.
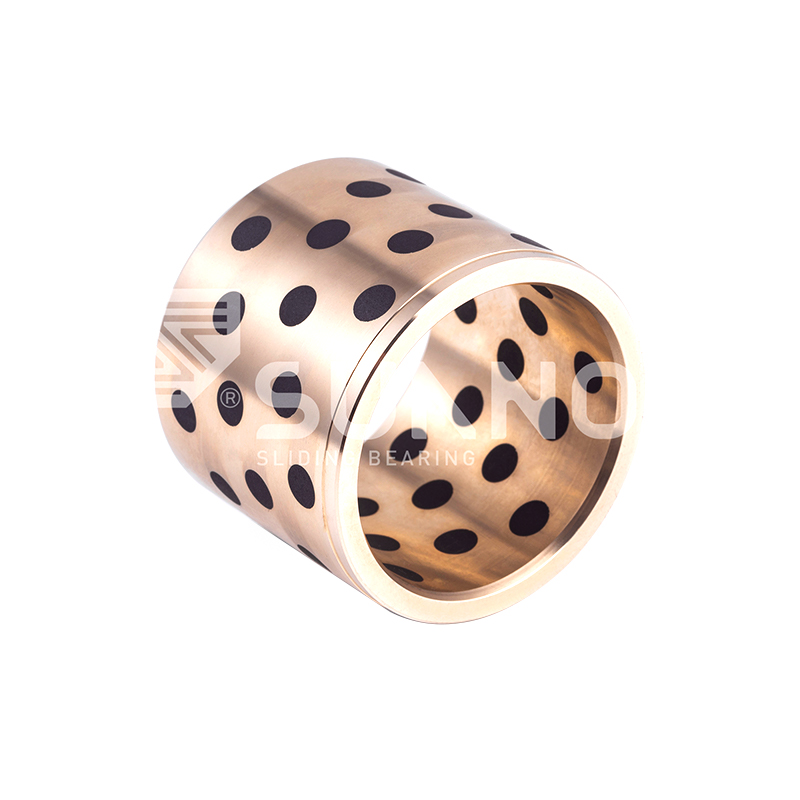 Boccola in ottone autolubrificante JDB650 con lubrificante solido incorporato Questa boccola in ottone utilizza una lega CuZn24Al6 con inserti in grafite incorporati per un funzionamento esente da manutenzione. È adatto ad ambienti con carico elevato, bassa velocità e temperatura medio-alta in cui la lubrificazione esterna non è praticabile. Visualizza il prodotto →
I cuscinetti bimetallici sinterizzati legano uno strato di lega di rame con lubrificante solido disperso a un supporto in acciaio, combinando un supporto duro con uno strato di scorrimento stabile per carichi elevati e costanti.
Cuscinetto bimetallico JF-800 con lega CuPb10Sn10 per uso intensivo Un cuscinetto sinterizzato con supporto in acciaio con uno strato di bronzo al piombo-stagno, costruito per carichi estremi e scorrimento a bassa velocità. Offre un'elevata resistenza all'usura e si adatta alle applicazioni più esigenti nel settore minerario, edile e delle attrezzature marine. Visualizza il prodotto → I cuscinetti rivestiti in PTFE come il tipo SF1 aggiungono uno strato di polimero a basso attrito per rischi di stick-slip, sfregamento o start-stop.
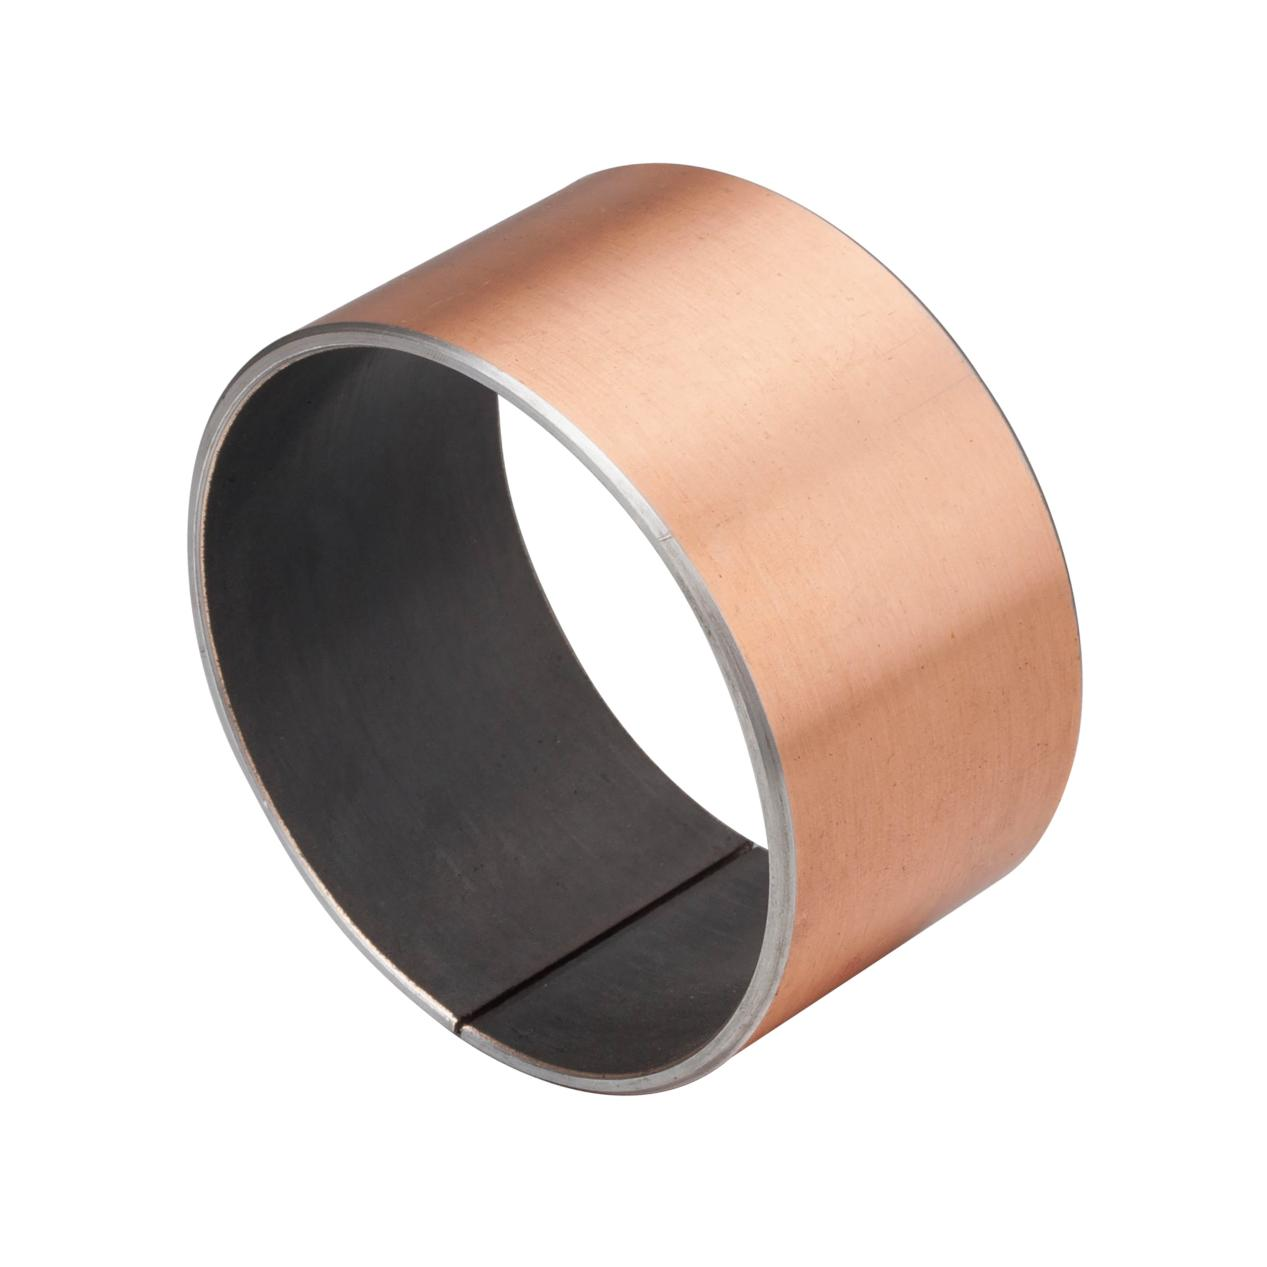 SF-1 Cuscinetto autolubrificante rivestito in PTFE esente da manutenzione Un cuscinetto composito a triplo strato con supporto in acciaio, bronzo poroso e rivestimento in PTFE. Funziona senza olio, riduce il rumore e le vibrazioni e gestisce carichi pesanti, rendendolo adatto per applicazioni tessili, automobilistiche e di macchinari. Visualizza il prodotto →
La qualità del materiale conta tanto quanto la costruzione. Il bronzo allo stagno, il bronzo all'alluminio e l'ottone differiscono per resistenza allo snervamento, comportamento all'usura e temperatura massima, e gli acquirenti europei richiedono sempre più gradi senza piombo o conformi al REACH. La lega della matrice deve essere riconducibile a una specifica standard, non descritta come simile o equivalente.
Limiti rappresentativi del PV secco per famiglia di materiali Valori in MPa-m/s in funzionamento a secco. Dati di orientamento per il confronto; confermare con i risultati dei test FV del fornitore.
| Famiglia dei cuscinetti | Costruzione | Carico tipico a bassa velocità | Tipico fotovoltaico secco | Meglio per |
| Cast incorporato | Corpo in bronzo o ottone con tappi di lubrificante solido | fino a 60 N/mm2 | 2,5 MPa-m/s | Matrici, piastre antiusura, giunti oscillanti |
| Bimetallo sinterizzato | Supporto in acciaio con strato di lega di rame sinterizzato | fino a 70 N/mm2 | 2,0 MPa-m/s | Pompe idrauliche, cambi, caricatori |
| Bronzo avvolto | Scocca in bronzo laminato con tasche per lubrificante | fino a 40 N/mm2 | 1,5 MPa-m/s | Posizioni stabili con carico moderato |
| Rivestito in PTFE | Supporto con strato in PTFE a basso attrito | fino a 25 N/mm2 | 3,6 MPa-m/s | Meccanismi stop-start e alternativi |
Pellicola di trasferimento
Pellicola di trasferimento is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Rivedi il Famiglia di prodotti con cuscinetti lubrificanti solidi JDB per vedere come un concetto di costruzione si estende dai perni di guida alle piastre antiusura pesanti.
Verificare le tolleranze e lo standard dietro di esse
Le tolleranze del disegno causano più guasti sul campo dei cuscinetti personalizzati rispetto alla selezione del materiale. Le dimensioni critiche sono l'accoppiamento del foro sull'albero, l'interferenza del diametro esterno nell'alloggiamento, la variazione dello spessore della parete, l'ortogonalità della flangia e la geometria dello smusso.
Le parti personalizzate seguono uno standard o un disegno. Negli utensili, NAAMS e DIN 9834 definiscono la geometria del cuscinetto di guida; i cuscinetti a flangia metrici seguono le convenzioni di adattamento ISO. Confermare quale standard si applica prima della lavorazione.
| Dimensione | Specifica tipica | Modalità di errore quando sbagliata |
| Tolleranza del diametro interno del foro | H7 o H8 a seconda dell'adattamento dell'albero | Rigature sull'albero e perdita dell'area di contatto |
| Diametro esterno | H7/s6 o adattamento con interferenza simile | Rotazione dell'alloggiamento e usura da sfregamento |
| Variazione dello spessore della parete | Entro 0,05-0,10 mm sulle qualità di precisione | Elevata pressione locale e usura precoce |
| Ortogonalità della flangia | Perpendicolarità entro 0,05 mm | Carico laterale sull'albero |
| Smusso e rottura del bordo | 0,3-1,0 mm per disegno | Pellicola di trasferimento scraped off during assembly |
Regola pratica: la catena di tolleranza di un cuscinetto personalizzato dovrebbe iniziare dalle dimensioni dell'albero e dell'alloggiamento alla temperatura di esercizio, non dai valori nominali di disegno.
Controllare la disciplina di fusione e collaudo del fornitore
Il controllo del processo di un fornitore è l'unico indicatore affidabile della coerenza della qualità. La questione chiave non è se il fornitore lavora i cuscinetti, ma se controlla la lega dalla fusione al pezzo finito. Un produttore che fonde le proprie leghe di rame ed esegue controlli spettrografici in tre fasi può certificare il grado.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. fonde le proprie leghe di rame, monitora la fusione prima, durante e dopo il funzionamento del forno con spettrometri e gestisce più di 80 macchine CNC per la finitura. Il materiale non attende mai una fonderia esterna.
Carica e fusione delle leghe
Aggiunte controllate di rame, stagno, alluminio e oligoelementi.
Controllo spettrografico in forno
Grado verificato prima del versamento.
Colata
Colata centrifuga, continua o in stampo metallico per geometria della parte.
Verifica post-cast
Secondo controllo spettrografico della lega solidificata.
Lavorazione CNC
Foro, diametro esterno, flangia e tasche per lubrificante lavorati a disegno.
Test di terze parti
Rapporti sulla composizione e sulle proprietà meccaniche disponibili su richiesta.
Richiedere il rapporto di prova prima dell'ordine di acquisto, non dopo un reclamo. Se un fornitore non è in grado di mostrare una composizione di terze parti e un rapporto meccanico per l'esatta fusione utilizzata nel lotto, la lega è effettivamente fuori controllo.
Confronta il costo totale di proprietà, non il prezzo unitario
Il prezzo unitario è il parametro di costo meno affidabile per un cuscinetto radente personalizzato. Una boccola che si guasta dopo 4.000 ore anziché 12.000 costa di più in termini di tempi di inattività, manodopera e danni all'albero rispetto a qualsiasi differenza di prezzo tra i fornitori. Converti ogni preventivo in un costo per ora di funzionamento.
3x Differenza della durata dell'usura osservata tra un grado di fusione verificato e un equivalente non verificato in servizio identico.
1-2 ore Interruzione della lubrificazione eliminata ogni settimana per punto cuscinetto dopo la conversione alle boccole con lubrificante solido.
30% Tipico sovrapprezzo per un prodotto certificato con documentazione di prova completa rispetto a un componente non certificato.
Un fornitore a basso costo che salta i controlli in fase di fornace può rilasciare materiale di qualità inferiore; la differenza è invisibile nelle prime cento ore e distrugge la boccola già al primo intervallo di manutenzione.
Autolubrificante non significa mai manutenzione zero. La finitura dell'albero, l'allineamento e il comportamento di rodaggio determinano la pellicola di trasferimento e la pellicola decide la durata del cuscinetto. La nostra analisi di malintesi comuni nell'acquisto di cuscinetti in bronzo autolubrificanti copre gli errori di specifica alla base degli errori sul campo.
Domande frequenti
Queste sono le quattro domande che gli acquirenti sollevano più spesso prima di effettuare un ordine personalizzato.
Cos'è un limite PV e perché è importante per un cuscinetto personalizzato?
Il limite PV è il prodotto della pressione specifica in N/mm2 e della velocità di scorrimento in m/s al di sopra della quale il film di lubrificante solido non può più proteggere l'interfaccia. Al di sopra di questo limite il cuscinetto si surriscalda e si usura rapidamente. Il calcolo del dazio deve rientrare nel limite approvato della famiglia di materiali.
Dovremmo specificare un adattamento ISO o una dimensione nominale?
Forniscili entrambi. Indicare il foro nominale, il diametro esterno e la lunghezza, quindi aggiungere la classe di accoppiamento o le dimensioni effettive dell'albero e dell'alloggiamento alla temperatura di esercizio. Il fornitore ha bisogno di queste informazioni per selezionare le tolleranze di lavorazione che impediscono al cuscinetto di ruotare nell'alloggiamento o di incastrarsi sull'albero.
Come possiamo verificare la qualità del materiale di un cuscinetto personalizzato?
Richiedi un rapporto sulla composizione spettrografica della massa fusa utilizzata nel tuo lotto, oltre a un rapporto di terze parti che copra la composizione e le proprietà meccaniche. Un fornitore che controlla la propria fusione può fornirli come documenti standard. Se il rapporto non può menzionare una qualità standard, il materiale non è certificato.
Quanto dovrebbe durare una boccola autolubrificante?
Non esiste un numero universale. La durata dipende dal carico, dalla velocità, dalla temperatura, dalla finitura dell'albero e dal ciclo di lavoro. Un approccio pratico consiste nel concordare una durata minima di progettazione con il fornitore, verificare il calcolo del PV rispetto ai dati operativi reali e convalidare con un lotto pilota prima della produzione completa.
In conclusione: specificare il compito, verificare la qualità, verificare il processo e valutare la durata operativa anziché la parte.
Contattaci //
Hai domande? Mettiti in contatto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. è specializzato nella produzione di vari prodotti per boccole in lega di rame auto-lubrificanti
Collegamenti rapidi
Prodotti correlati
Contatto
- Aggiungere: N. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Provincia di Zhejiang, Cina
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cuscinetti in lega di rame auto-lubrificanti personalizzati
